 グローバル
sgr ' s n シリーズ高トルク同軸惑星ギアボックス ...
詳細を参照してください
カスタムギアボックスが工場に到着します。木箱は無傷のようで、銘板は注文書と一致し、サプライヤーのテストレポートではすべてが緑色で示されています。その後、定格負荷の 60% 未満になると、ハウジングの温度が警報限界を超え、出力シャフトに周期的な金属音が発生します。生産が停止され、ギアボックスが返却され、交換にはさらに 8 週間かかります。
この順序は産業調達では十分に一般的であるため、より規律あるアプローチが正当化されます。実際的な問題は、カスタム ギアボックスの品質が生産上の問題になる前に、どのようにテストするかということです。短いバージョン: カスタムギアボックスの品質検証では、形状、材料の状態、無負荷時の動作、負荷時の性能、シーリング、そして重要な用途の場合は耐久性もカバーする必要があります。 すべての結果は、生産作業を開始する前に合意された合格基準と比較される必要があります。
| テスト段階 | 検証する内容 | 代表的なツール/手法 |
|---|---|---|
| 静的ジオメトリ | 軸受内径、歯精度、バックラッシ | 三次元測定機、歯車測定センター、ダイヤルインジケーター |
| 材質検証 | 硬度、硬化深さ、組成 | ロックウェル/ビッカース硬さ試験機、分光計 |
| 無負荷運転 | 組立品質、初期異音、初期漏れ | 手動回転、目視および音響検査 |
| 負荷試験 | 効率、温度上昇、振動、騒音 | トルクセンサー、エンコーダー、スペクトラムアナライザー |
| シール検査 | 接合面とシャフトシールの漏れ | 目視検査、漏洩検知液 |
| 耐久試験 | 長期摩耗、油汚れ傾向 | オイルサンプリング、定期的な振動測定値 |
カスタム ギアボックスの受け入れにおいて最もよくある間違いは、「合格」の意味を定義する前にテストを開始することです。測定可能な制限がなければ、「良い品質」というフレーズは、購入者と製造者にとって異なる意味を持つ可能性があります。
製造を開始する前に、技術契約に次の数字を記載してください。
数値のない「高耐久」や「低騒音」などの用語に頼らないでください。潤滑剤のグレードと量、周囲温度、取り付け位置、およびテストが無負荷か 60% 負荷か全負荷かなど、テスト条件も記載します。異なる条件で実行されたテストのデータを後から比較することはできません。
静的測定では、ギアボックスがトルクを伝達できるかどうかはわかりませんが、部品が設計に必要な公差に従って製造および組み立てられているかどうかはわかります。
ベアリングのボアサイズ、中心距離、同軸度、平行度は、ギアの歯が荷重をどの程度均等に支えるかを決定します。完成したハウジングまたは組み立てられたユニットを三次元測定機で検査し、穴の位置が図面公差内にあることを確認します。穴が設計限界を超えてずれていると、歯形が完璧であっても歯車の位置がずれることがあります。この状態は、後にエッジローディング、ノイズ、初期のピッチングとして現れます。
歯形、リード、およびピッチの偏差は、契約に記載された歯車の精度グレードと一致する必要があります。通常、中程度の速度で動作する工業用減速機の場合は ISO 1328 クラス 6 以上です。遊星設計の場合は、遊星キャリアの割り出し精度と、遊星歯車とその軸受の間の嵌合に注意してください。それらの詳細は分離されることがよくあります カスタム遊星ギアボックス設計 早期に失敗したものから確実にパフォーマンスを発揮するもの。
バックラッシュは、カスタム ギアボックスの受け入れにおいて最も議論の分かれるパラメータの 1 つです。反転または位置決め用途では、バックラッシュが大きすぎるとロストモーションや衝撃荷重が発生します。少なすぎると、騒音、発熱、歯面での潤滑剤不足が発生します。軽い予圧をかけた状態でダイヤルインジケータを使用して出力軸のバックラッシを測定し、その値をピッチ円における円弧分単位で記録し、一致と比較します。ギアボックスが二重エンベロープ ウォーム ペアを使用している場合は、バックラッシュをウォーム ホイールの接触パターンとともに最適化する必要があることに注意してください。これらは同じ製造プロセスを通じてリンクされています。
カスタム ギアボックスは通常、特定の鋼材グレードと熱処理プロセスで指定されます。サプライヤーが材料を代替したり、肌焼きサイクルを短縮した場合、ギアボックスは短い負荷テストには合格しても、数週間の使用後に孔食や歯の破損により故障する可能性があります。
すべてのカスタム ギアボックスに添付する必要がある証拠を確認してください。
完成した歯車の破壊試験は納品ごとに実行できるわけではありませんが、本格的なメーカーはバッチレベルの熱処理記録を提供し、要求に応じて生産バッチと一緒に処理されたテストクーポンを提供する必要があります。
無負荷テストは、組み立てミスを発見するための最も安価で最速の段階です。ギアボックスを動作方向に取り付け、指定されたオイルを充填し、最初は低速で、次に定格速度で運転します。
以下の点に注意してください。
無負荷テストでは、ギアボックスがトルクを伝達できることは証明されませんが、最初の 30 分で一般的な製造上の欠陥の大部分が除去されます。
負荷テストは、実際のトルクを伝達するときにギアボックスが正しく動作するかという最も重要な質問に答えます。これは、歯の応力、支持力、ハウジングの剛性、および潤滑に関する設計の仮定が確認または反駁される段階です。
校正されたトルクセンサーとエンコーダーを使用して、入力トルク、入力速度、出力トルク、および出力速度を測定します。定格負荷での効率は、歯の精度、ベアリングの予圧、清浄度、アセンブリの位置合わせのすべてに痕跡が残るため、全体的な製造品質を示すコンパクトな指標となります。負荷の増加に伴う効率の急激な低下は、カタログと比較して不利な絶対値よりも信頼性の高い警告です。
ギアボックス トポロジが異なれば、効率の動作も異なります。 高トルク遊星歯車減速機 複数の遊星が負荷を共有することで高い効率が得られますが、その利点は製造の対称性とキャリアの精度に大きく依存します。 二重包囲ウォームギヤボックス 対照的に、歯の接触面積が大きいため、ウォームとホイールの両方に精密なトロイダル加工が必要となり、高効率を実現します。したがって、各タイプのテスト計画は、その設計原則と一致する必要があります。
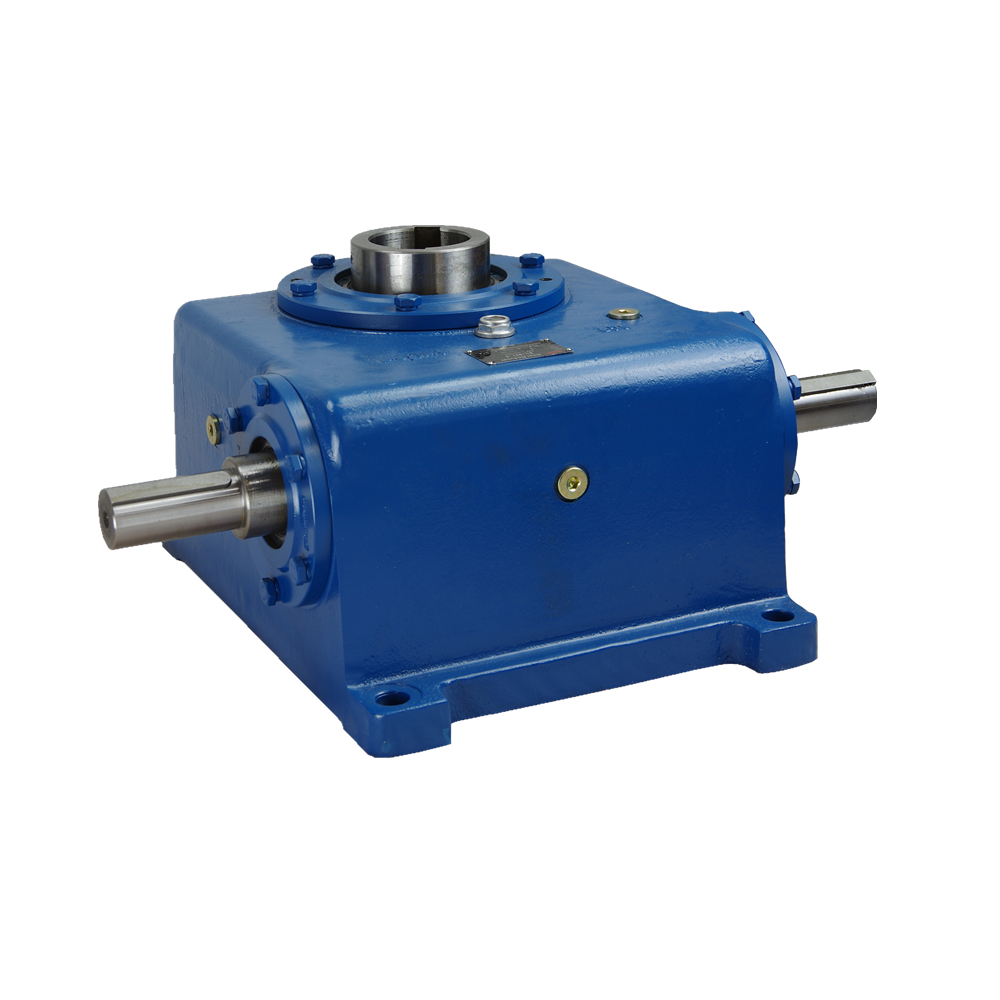 効率的な動力伝達メーカー向けのカスタム二重包囲ギアボックス、 上海 SGR 重工業機械有限公司は、効率的な動力伝達メーカー、OEM/ODM 向けの中国の二重包囲ギアボックスです。 製品を見る→
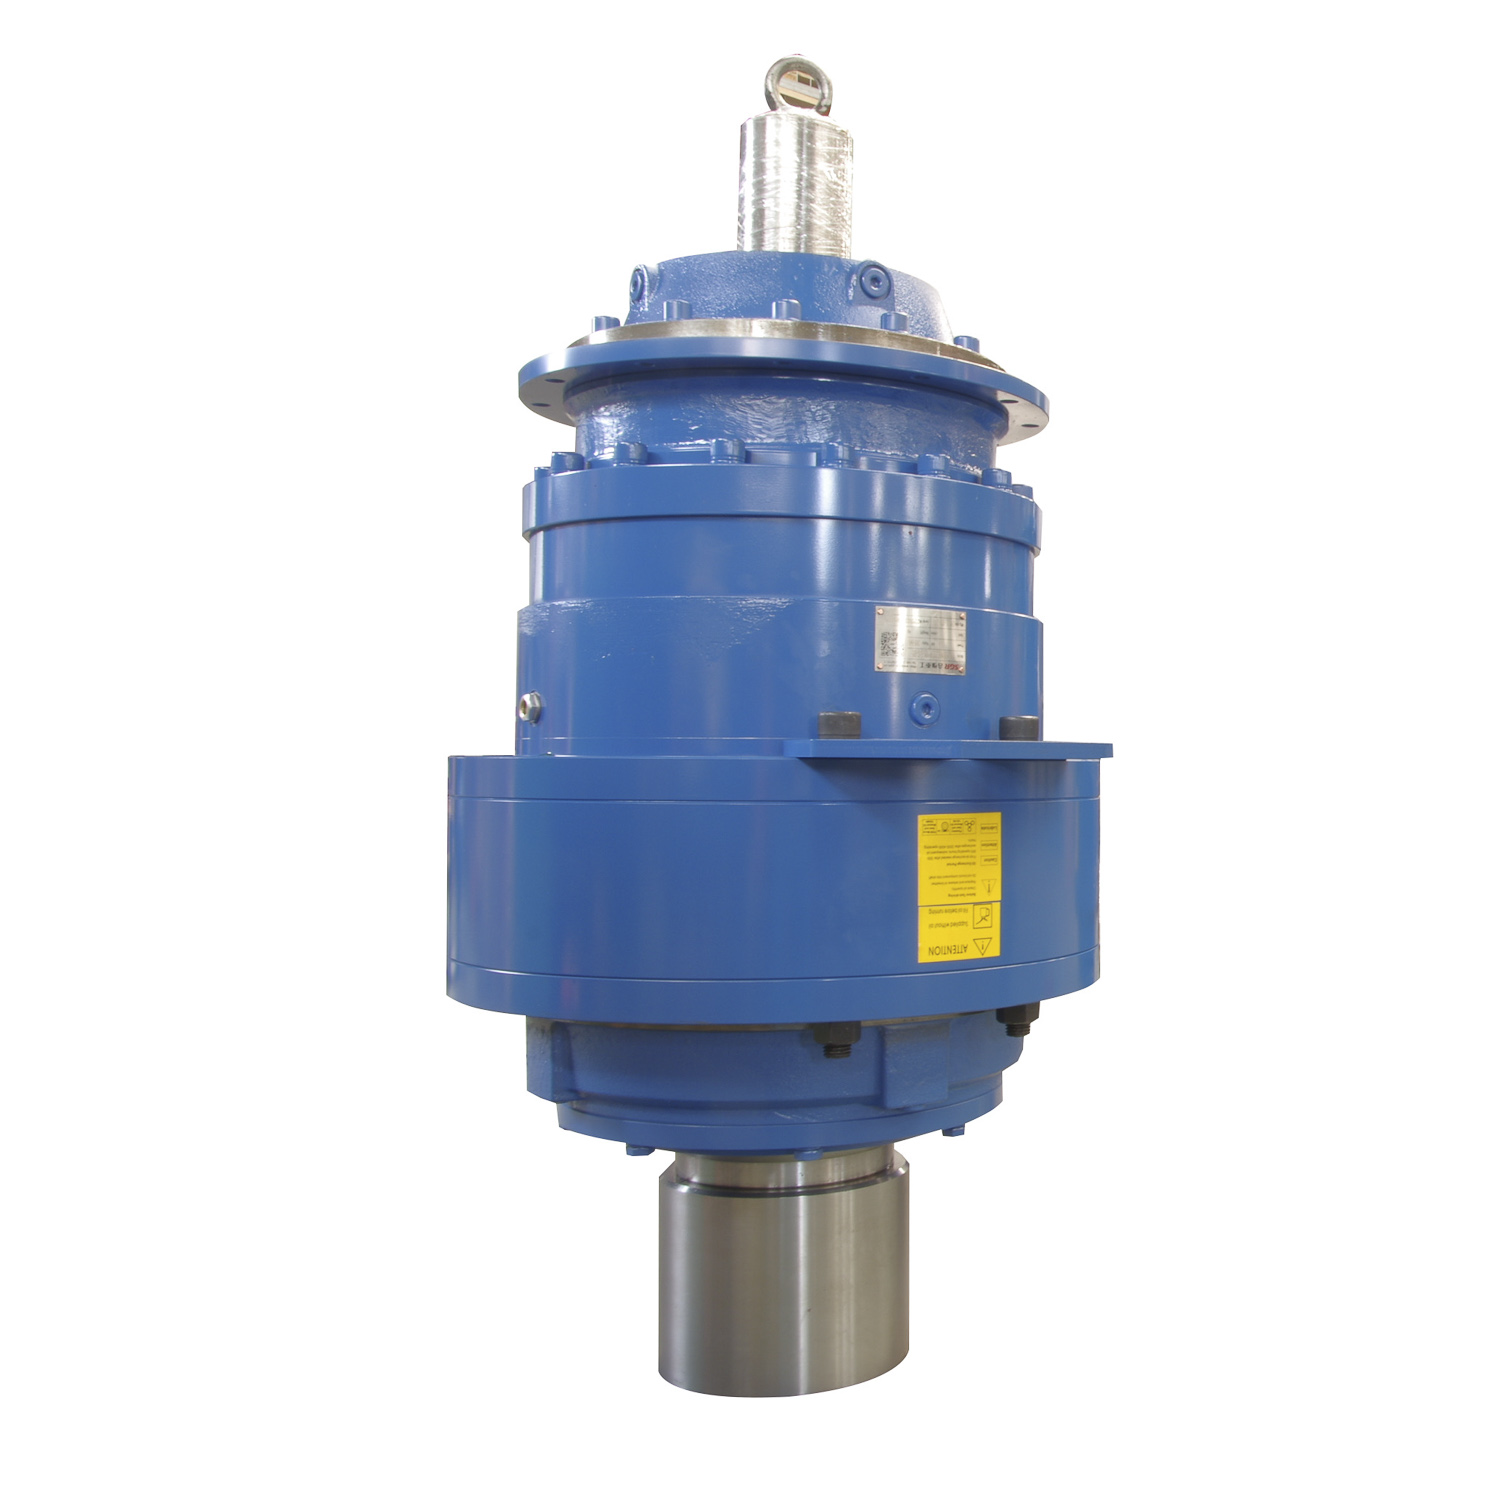 高トルクメーカーとのカスタム遊星歯車減速機、会社 上海 SGR 重工業機械有限公司は、高トルク メーカー、OEM/ODM 遊星歯車レッドを備えた中国の遊星歯車減速機です。 製品を見る→
ギアボックスを定格負荷で運転し、一定の間隔で油温とハウジング温度を記録します。健全な曲線は急速に上昇し、その後安定します。合意された制限を超えて温度が上昇し続ける場合は、過剰な摩擦、冷却の問題、または潤滑剤のグレードが間違っていることを示しています。フランジ取り付け遊星ギアボックスなどのコンパクトで高出力密度の設計の場合、温度上昇が制限要因になることが多いため、理想的なベンチセットアップではなく、意図した取り付け位置にあるギアボックスで検証してください。
スペクトラム アナライザでベアリング ハウジングの振動を測定し、主要な周波数を特定します。ギアの噛み合い頻度、ベアリングの欠陥頻度、シャフトの不均衡にはすべて特徴的な特徴があります。周囲レベルが高いとギアボックスの音を背景騒音から分離することができないため、騒音テストは適度に静かな環境で行う必要があります。
オイル漏れは、ギアボックスに関する現場での苦情の主な原因です。負荷試験後、オイルが高温で内圧がかかっているときに、すべての接合面とシャフト シールを検査してください。熱い状態でのみ現れるゆっくりとした滴りは、低温の静的検査では決して見つかりません。
次のことを確認してください。
重要なアプリケーションの場合、耐久テストによって「ギアボックスが動作する」ことが「ギアボックスが動作し続ける」に変わります。ユニットを定格負荷の 75 ~ 100% で数百時間稼働させ、温度、振動、オイルの状態を定期的に測定します。
オイル分析は、利用可能な中で最も安価な早期警告システムです。鉄または鋼の粒子の増加傾向は歯面の摩耗を示し、銅の粒子はベアリングまたはブッシュの摩耗を示します。 1 つのサンプルではほとんどわかりません。一連のサンプルによって、摩耗が安定しているのか、それとも摩耗が加速しているのかが分かります。
このすべてのテストの目的は、より適切な調達決定を下すことです。完全な受け入れ記録は、サプライヤーがカスタム要件を理解していたのか、それとも単に標準に近い製品を提供しただけなのか、製造プロセスが繰り返し注文できるほど安定しているか、合意された仕様の一部が見積コストでは非現実的かどうかを判断するのに役立ちます。
すべての配信からのテスト データをアーカイブします。時間が経つにつれて、これらの記録は品質のベースラインを形成します。ベースラインから大きく逸脱したバッチには、生産で問題が発生する前にフラグを立てることができます。完全な受け入れ実行の間に、以下に基づいた短いルーチンが実行されます。 減速機の品質を判断するための実践的な方法 入荷ユニットの日常検査をガイドできます。同時に、調査結果をサプライヤーにフィードバックし、是正措置を要求します。失敗の責任を受け入れ、それに応じてプロセスを改善するメーカーは、クレジットを発行するだけのメーカーよりも価値があります。
テストはあなたを守りますが、事後に平均的なギアボックスを良いものに変えることはできません。リスクを軽減する最も効果的な方法は、まず設計、製造、検査能力に優れたサプライヤーを選択することです。専用の測定およびテスト機器(座標測定機、歯車測定器、電力および効率のテスト装置)および文書化されたものを探してください。 品質認定 。社内で独自のテスト プログラムをサポートしているサプライヤーは、貴社の製品に合格するギアボックスを出荷する可能性が高くなります。
カスタム設計を開始する場合は、メーカーが早期に受け入れ計画に参加していることを確認してください。鉄鋼を切断する前のこの会話だけでも、彼らのエンジニアリングの深さと責任を負う意欲について多くのことがわかります。


中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください
中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください
さまざまな速度比を選択できます。標準の油圧モーター界面、出力シャフトの歯が統合されています。 箱材料は延性鋳鉄で、ワーム材料は20crmnti炭水化物で、歯の表面の硬度はHRC58〜62に...
詳細を参照してください
ギアボックスは、標準化と優れたシーリングで設計されており、マルチアングルインストールに適応できます。この設計は、一般的な機器のスペースレイアウトを最大化します。ワーム材料は20crmntiであり...
詳細を参照してください
惑星ギアトランスミッションの高効率と、ワームギアリデューサーの大きな速度比のセルフロック機能を組み合わせることで、この設計は特別な産業用具に適しています。それは、ロードする必要がある機器の重量ま...
詳細を参照してください
SGRは、1996年以来、ISO 9001認定のDNV認定業界ギアボックスメーカーです。世界中のブランドにさまざまなギアリデューサーを供給しています。

