 グローバル
sgr ' s n シリーズ高トルク同軸惑星ギアボックス ...
詳細を参照してください
8,000 rpm のサーボモーター スピンドルはもはやニッチな要件ではありませんが、ほとんどの遊星ギアボックスのカタログでは、ユニットの定格が 4,500 rpm で停止されています。標準的な遊星ステージがその線を超えると、ベアリング リテーナの寿命、潤滑剤のせん断力、および歯の接触力学がすべて異なる動作領域に移行します。この記事では、遊星ギアボックスの高速体制を定義し、ユニットが連続使用に耐えられるかどうかを決定する性能要件について説明し、エンジニアと調達チームに設計レビューとサプライヤー監査で機能する検証フレームワークを提供します。
遊星ギアボックスは、連続入力速度が 4,500 rpm を超えるか、ベアリング DN 値が約 200,000 を超えるか、ピッチライン速度が 25 m/s を超えると、高速領域に入ります。これらのしきい値未満では、標準の評価ルールが適用されます。これらを超えると、遊星キャリアのベアリングにかかる遠心荷重、オイルの撹拌損失、および歯のかみ合い周波数が、あらゆる主要な寸法決定に影響を及ぼし始めます。
速度能力は決して単一の数字ではありません。リングギヤが固定されている場合、遊星ギヤがキャリアに対してより速く回転するため、5:1 比で 8,000 rpm 入力定格のユニットは、12:1 比では 5,000 rpm に制限される場合があります。高速仕様では、入力速度、ステージ数、比率を常に一緒に記載する必要があります。
高速遊星ギアボックスの実際的な定義は、4,500 rpm を超える連続入力速度向けに設計された遊星減速ユニットであり、熱安定性、バランス品質、および潤滑が単にカタログのトルク テーブルから評価されるのではなく、その速度で検証されています。
遊星ギアボックスが連続高速動作に耐えられるかどうかは、入力速度容量、熱安定性、効率、バックラッシュ制御、振動挙動、ねじり剛性という 6 つの連動する性能要件によって決まります。それらのいずれかが欠けていると、ユニットが稼働した後にのみ発生する障害点が作成されます。
高速遊星ギアボックスでは、ベアリング、ギアの形状、潤滑のすべてが速度に制限されるため、カタログのトルク値よりも設計の選択が重要になります。以下の比較は、標準減速機と連続高速入力用に設計されたユニットの実際的な違いをまとめたものです。
打ち抜き鋼製ベアリングケージ、プロファイル変更のない平歯研削歯、スプラッシュ潤滑、ISO 1940 G6.3 バランス品質、およびリップタイプの出力シール。これらのユニットは、遠心効果と熱が管理可能な 3,000 rpm 未満で十分に機能します。
機械加工された保持器、プロファイル変更またはヘリカル研削歯、外部クーラーによる強制オイル循環、G2.5 バランス品質、ラビリンス非接触シール。すべてのコンポーネントは、一時的なピークではなく、継続的な速度目標に合わせてサイズ設定されています。
| 設計パラメータ | 標準プラネタリー gearbox | 高速遊星歯車装置 |
| 連続入力速度 | 最大3,000rpm | 4,500~12,000rpm |
| 遊星ベアリングケージ | 打ち抜き鋼 | 機械加工済み、遠心安定性 |
| 歯面 | 地上、標準プロファイル | プロファイル変更、ヘリカルオプション |
| 潤滑 | グリースまたはスプラッシュ | クーラー付き強制オイル |
| バランスの良さ | ISO 1940 G6.3 | ISO 1940 G2.5以上 |
| 出力シール | リップタイプシール | 迷宮または非接触 |
| バックラッシクラス | 0.2~0.5度 | 0.03~0.08度 |
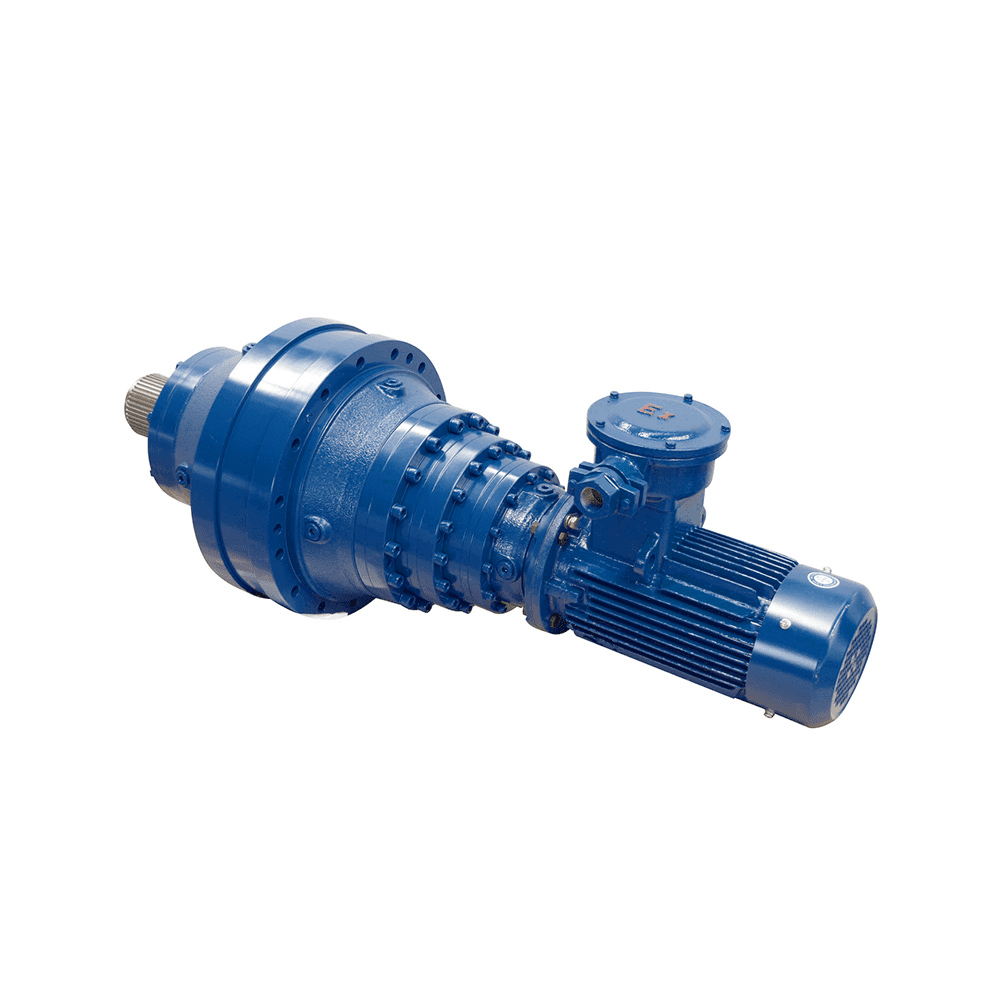 高トルク同軸ベースマウント遊星ギアボックス この N シリーズ ユニットは、強制オイル冷却とバランスの取れたコンポーネントにより連続高速運転に対応します。その検証には熱安定性と振動テストが含まれており、要求の厳しい産業用ドライブに適しています。 製品を見る→
高速遊星ギアボックスを証明するのは、計算ではなく検証です。 5 段階の受け入れ手順には、慣らし運転、熱安定性、耐久性、性能マッピング、振動測定が含まれます。いずれかの段階をスキップすると、設置後に初めて表面化する隙間が残ります。
入力速度を定格値の 50 パーセント、次に 80 パーセント、次に 100 パーセントまで徐々に上げ、各ステップを歯当りおよびベッドイン ベアリングが着座するのに十分な長さ保持します。
オイルサンプの温度が安定するまで、最大連続速度とトルクで運転します。周囲を上回るデルタを記録し、それを設計限界と比較します。
定格連続点で少なくとも 100 時間運転し、歯当たりパターン、ベアリングの状態、シールの摩耗を検査します。
速度とトルクのグリッド全体で効率を測定して、宣言された定格曲線を確認し、上限速度付近での効率の低下を特定します。
フルスピードでの振動サインを測定し、バランスグレードを確認し、耐久走行後にバックラッシュを再チェックして安定性を証明します。
高速遊星ギアボックスを調達する場合は、連続速度、ピーク速度、各フェーズの継続時間という 3 つの数値でデューティ サイクルを定義します。仕様の失敗のほとんどは、サプライヤーに公称速度だけを与え、熱に関するコンテキストを与えないことに起因します。
遊星ギアボックスの調達決定は、トルク密度と L10 寿命に大きく依存します。この関係については、この遊星ギアボックスの調達分析で詳しく説明します。メーカーのオファーを比較するときは、まず速度定格の仮定を確認してください。競合他社と同じ定格トルクを備えていても、連続入力速度が低いユニットは、同じ製品ではありません。
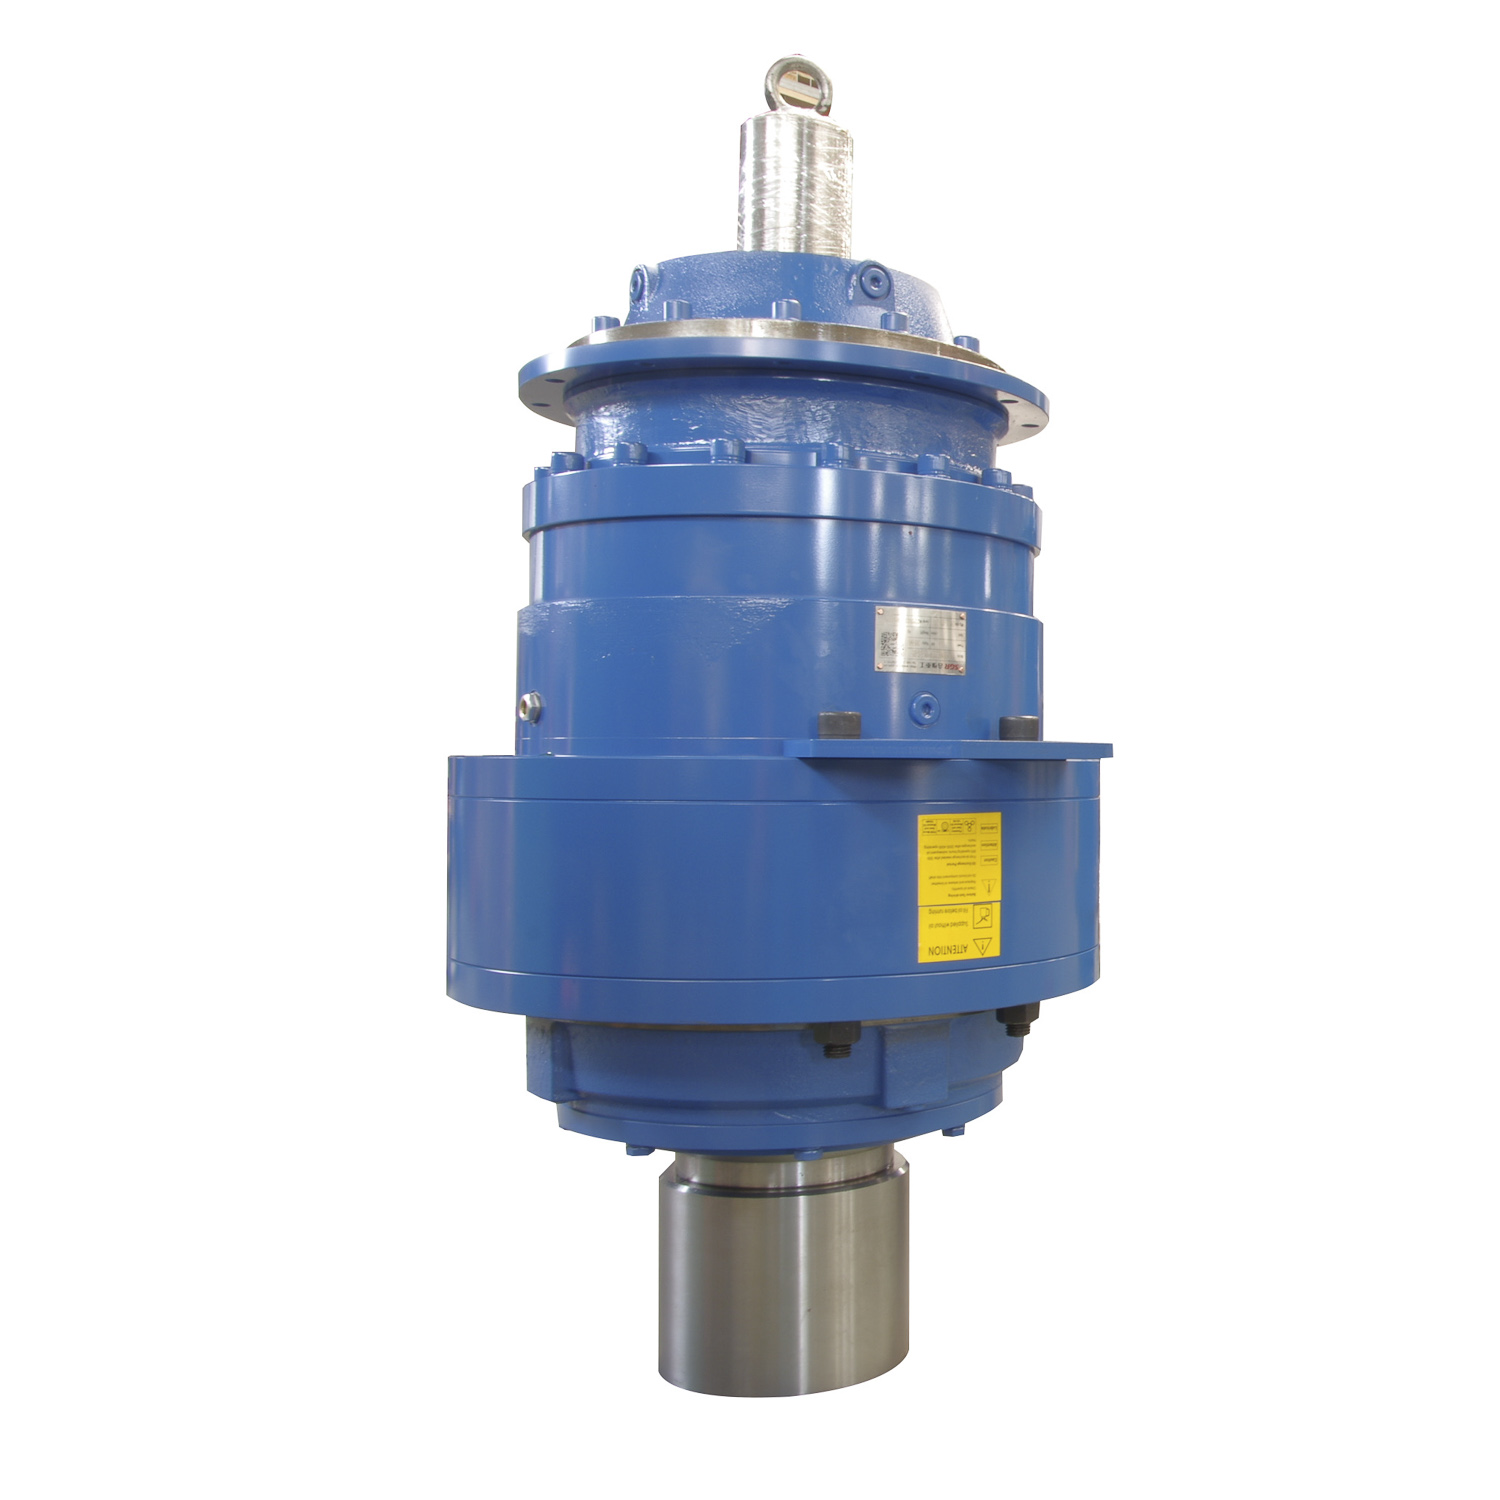 重負荷用高トルク遊星歯車減速機 3.15 ~ 9000 の比と最大 800,000 N·m のトルクを備えたこの減速機は、連続的な重荷重に適しています。密閉されたケーシングと精密研磨されたギアにより、粉塵や高振動の環境でも信頼性をサポートします。 製品を見る→
高速遊星ギアボックスは、コンパクトな減速段が電気モーターまたはサーボに連続速度で追従する必要がある場合に使用されます。最も強力なアプリケーション クラスターは、工作機械のスピンドル ドライブ、動力計および耐久性テスト ベンチ、電気およびハイブリッド トラクション ドライブ、ターボ機械の補助装置または発電機です。
上海 SGR 重工業機械有限公司 (SGR) は、上海に本社を置き、10 年以上にわたって遊星歯車およびウォーム ギアボックスのエンジニアリングを行ってきたギア トランスミッション メーカーで、研究室での断続的な使用ではなく、継続的な産業用途向けに高トルク遊星減速機を製造しています。同社の同軸および直角プラネタリ ファミリは、コンパクトなトルク密度と文書化された電力効率を重視しているため、サプライヤーのベンチマークを行う際に有用な参照点となります。以前の高速遊星ギアボックスの概要では、SGR の遊星ユニットを一般的な減速機から区別する動作特性について詳しく説明しています。
市販の高速遊星ギアボックスは通常、4,500 ~ 12,000 rpm の連続入力に仕様化されています。航空宇宙およびターボ機械のカスタム ユニットはさらに高速化することができますが、12,000 rpm を超えると潤滑、ベアリング、バランスの要件が大幅に厳しくなります。
潤滑剤の撹拌と風損はピッチライン速度の二乗に応じて増加し、歯のメッシュ損失もメッシュ周波数に応じて増加します。一般的な高速遊星ステージは、1,000 rpm から 12,000 rpm の入力の間で効率が 2 ~ 5 ポイント失われます。そのため、効率の主張には常にテスト速度を記載する必要があります。
いいえ。プロファイル変更を制御した平歯は多くの高速用途に適しており、正確に調達するのが容易です。はすば歯はメッシュ周波数の励起と騒音を低減します。これは、約 6,000 rpm を超える場合、または非常に静かなシステムが必要な場合に役立ちます。
標準的な遊星減速機は、多くの場合、グリースまたはスプラッシュ潤滑で動作します。通常、約 6,000 rpm を超える高速ユニットには、規定の流量での強制オイル循環、フィルター、およびオイル サンプ温度を設計最大値以下に保つための外部クーラーが必要です。
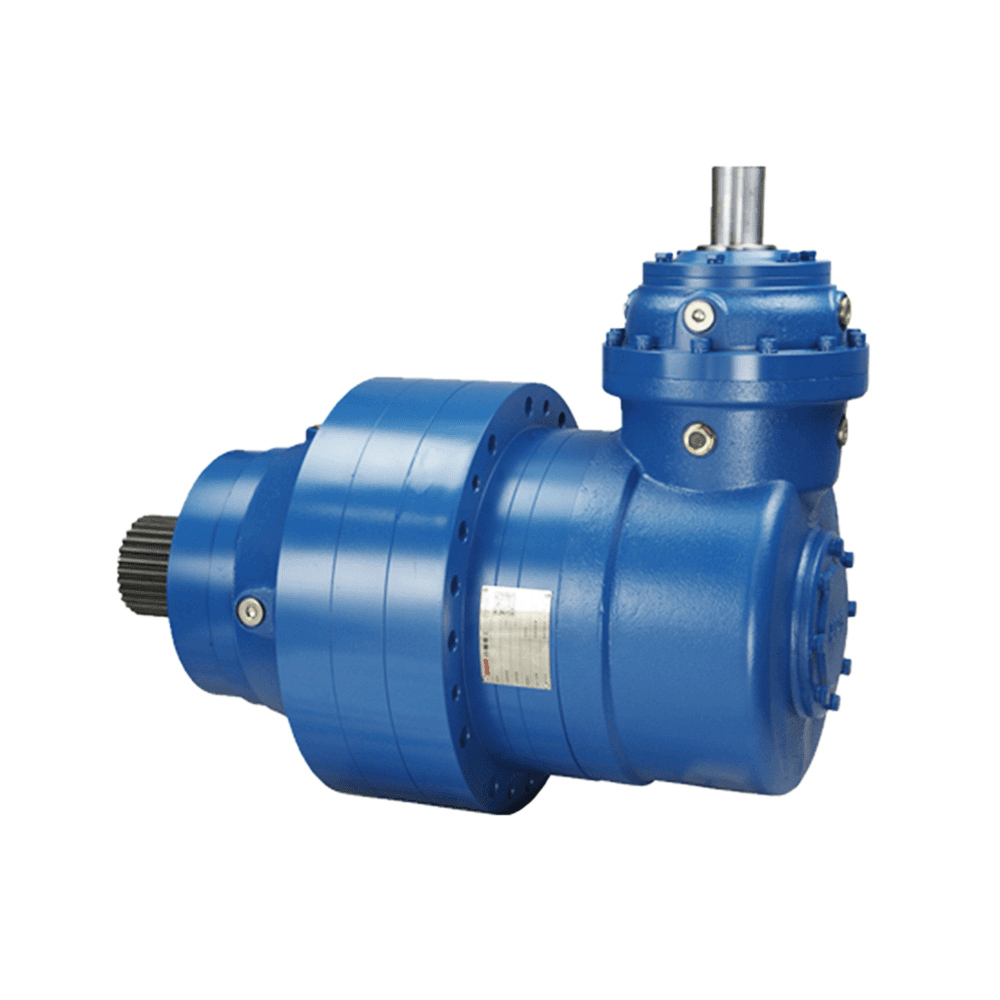
中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください
中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください
さまざまな速度比を選択できます。標準の油圧モーター界面、出力シャフトの歯が統合されています。 箱材料は延性鋳鉄で、ワーム材料は20crmnti炭水化物で、歯の表面の硬度はHRC58〜62に...
詳細を参照してください
ギアボックスは、標準化と優れたシーリングで設計されており、マルチアングルインストールに適応できます。この設計は、一般的な機器のスペースレイアウトを最大化します。ワーム材料は20crmntiであり...
詳細を参照してください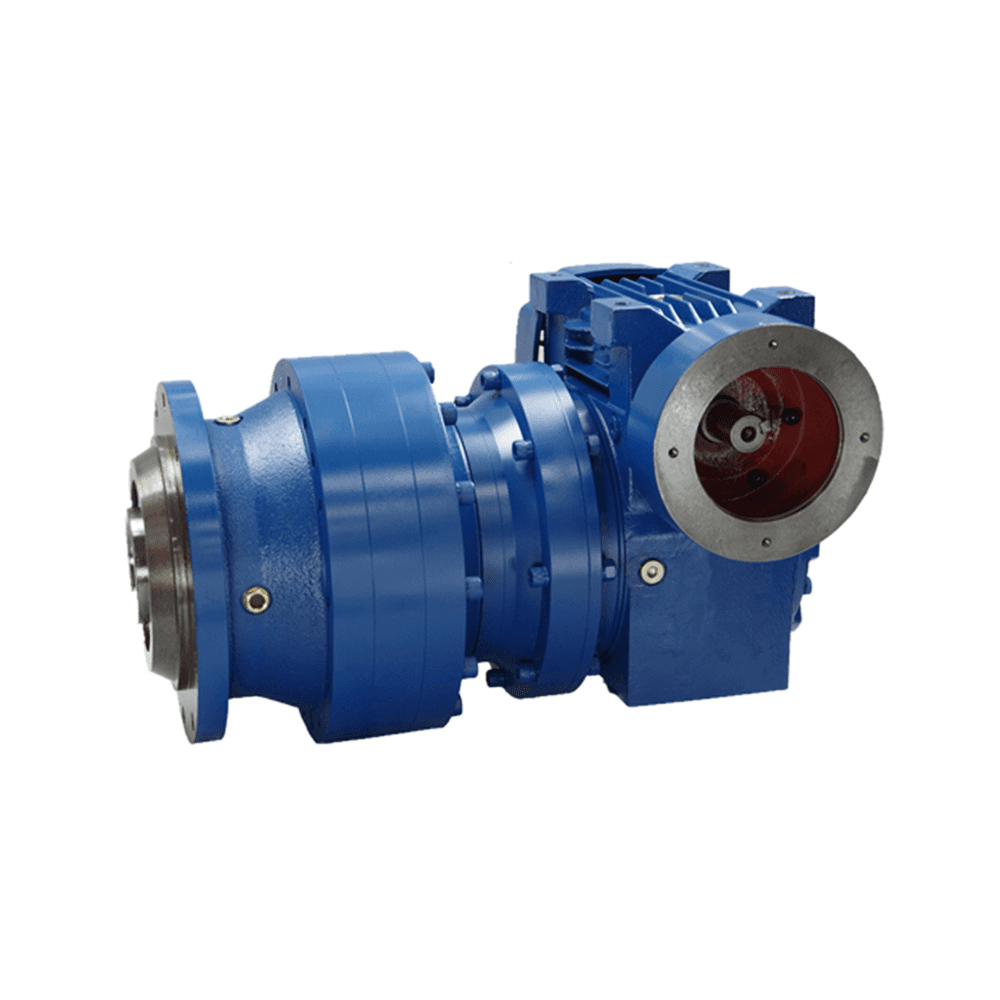
惑星ギアトランスミッションの高効率と、ワームギアリデューサーの大きな速度比のセルフロック機能を組み合わせることで、この設計は特別な産業用具に適しています。それは、ロードする必要がある機器の重量ま...
詳細を参照してください
SGRは、1996年以来、ISO 9001認定のDNV認定業界ギアボックスメーカーです。世界中のブランドにさまざまなギアリデューサーを供給しています。

