 グローバル
sgr ' s n シリーズ高トルク同軸惑星ギアボックス ...
詳細を参照してください
包装ラインのインデックステーブルは、8 時間のシフトで 1 ミリメートル近く変動します。標準の遊星減速機はカタログのトルク定格を満たしていますが、交換用のフランジが古いフランジから 15 mm 離れているため、取り付けプレートを再加工する必要があります。カタログユニットが機械の動的負荷、インターフェース、またはバックラッシュ要件に適合しなくなった場合、実際的な解決策は、オートメーション機器用のカスタムギアボックス、つまりその逆ではなく、実際の動作プロファイルに基づいて設計されたトランスミッションです。
オートメーション機器用のカスタム ギアボックスは、標準的なカタログ ユニットでは満たすことができない特定のモーター インターフェイス、取り付けエンベロープ、トルク要求、およびバックラッシュ制限を中心に設計された減速機です。
カスタマイズが珍しい素材や一回限りの加工に関わることはほとんどありません。ギアボックスをモーター、フレーム、デューティサイクルに適合させることが重要です。オートメーション ビルダーは、標準範囲ではフランジ パターン、出力シャフト、比率、位置決め精度を 1 つの製品に組み合わせることができない場合、カスタム ユニットを注文します。
Shanghai SGR Heavy Industry Machinery Co., Ltd. (SGR) などのギアボックスの専門家は、これをルーチン エンジニアリングとして扱い、カタログ ページではなく負荷プロファイルから開始します。仕様を凍結する前に、遊星ギアボックスのパラメータの選択方法をお読みください。
5 つのパラメータによって、ほぼすべてのカスタム オートメーション ギアボックスの仕様が定義されます: 定格出力トルク、減速比、バックラッシュ、入力速度、取り付けインターフェイス。
| パラメータ | 一般的な自動化範囲 | デザインへの影響 |
| 定格出力トルク | 50~5,000Nm | フレームサイズ、ベアリングの選択、サービスファクター |
| 減速比 | 3:1 ~ 500:1 | 段数、効率、モーター入力速度 |
| バックラッシュ | 3~30分角 | 位置決め再現性とシステム剛性 |
| 入力速度 | 500~6,000rpm | 発熱と潤滑方法 |
| 取り付けインターフェース | フランジ、フット、中空穴 | 機械の統合とメンテナンスへのアクセス |
トルクと比率によってユニットのサイズが決まります。バックラッシュとインターフェースによって、マシンが位置を保持するかどうか、またギアボックスがフレームに適合するかどうかが決まります。熱挙動は入力速度とデューティ サイクルから決まります。これら 5 つのパラメータの測定値を持たないサプライヤーは最終候補に挙げるべきではありません。
遊星ギアボックスは、同軸レイアウトで最高のトルク密度と達成可能な最小限のバックラッシュを実現します。二重包みウォームギアボックスは、高い単段比、直角出力、および強力な耐衝撃性を提供します。組み合わせた減速機は、どちらの原理も単独では設置範囲に適合しない場合に対応します。
遊星減速機は、トルクをコンパクトな同軸パッケージに詰め込み、10 分角から精度の範囲までバックラッシュを利用できるため、自動化の主流となっています。の SGR高トルク遊星歯車減速機 サーボ軸、インデックステーブル、旋回ドライブ用の標準および高精度バックラッシュオプションで 50 ~ 5,000 Nm の帯域をカバーします。
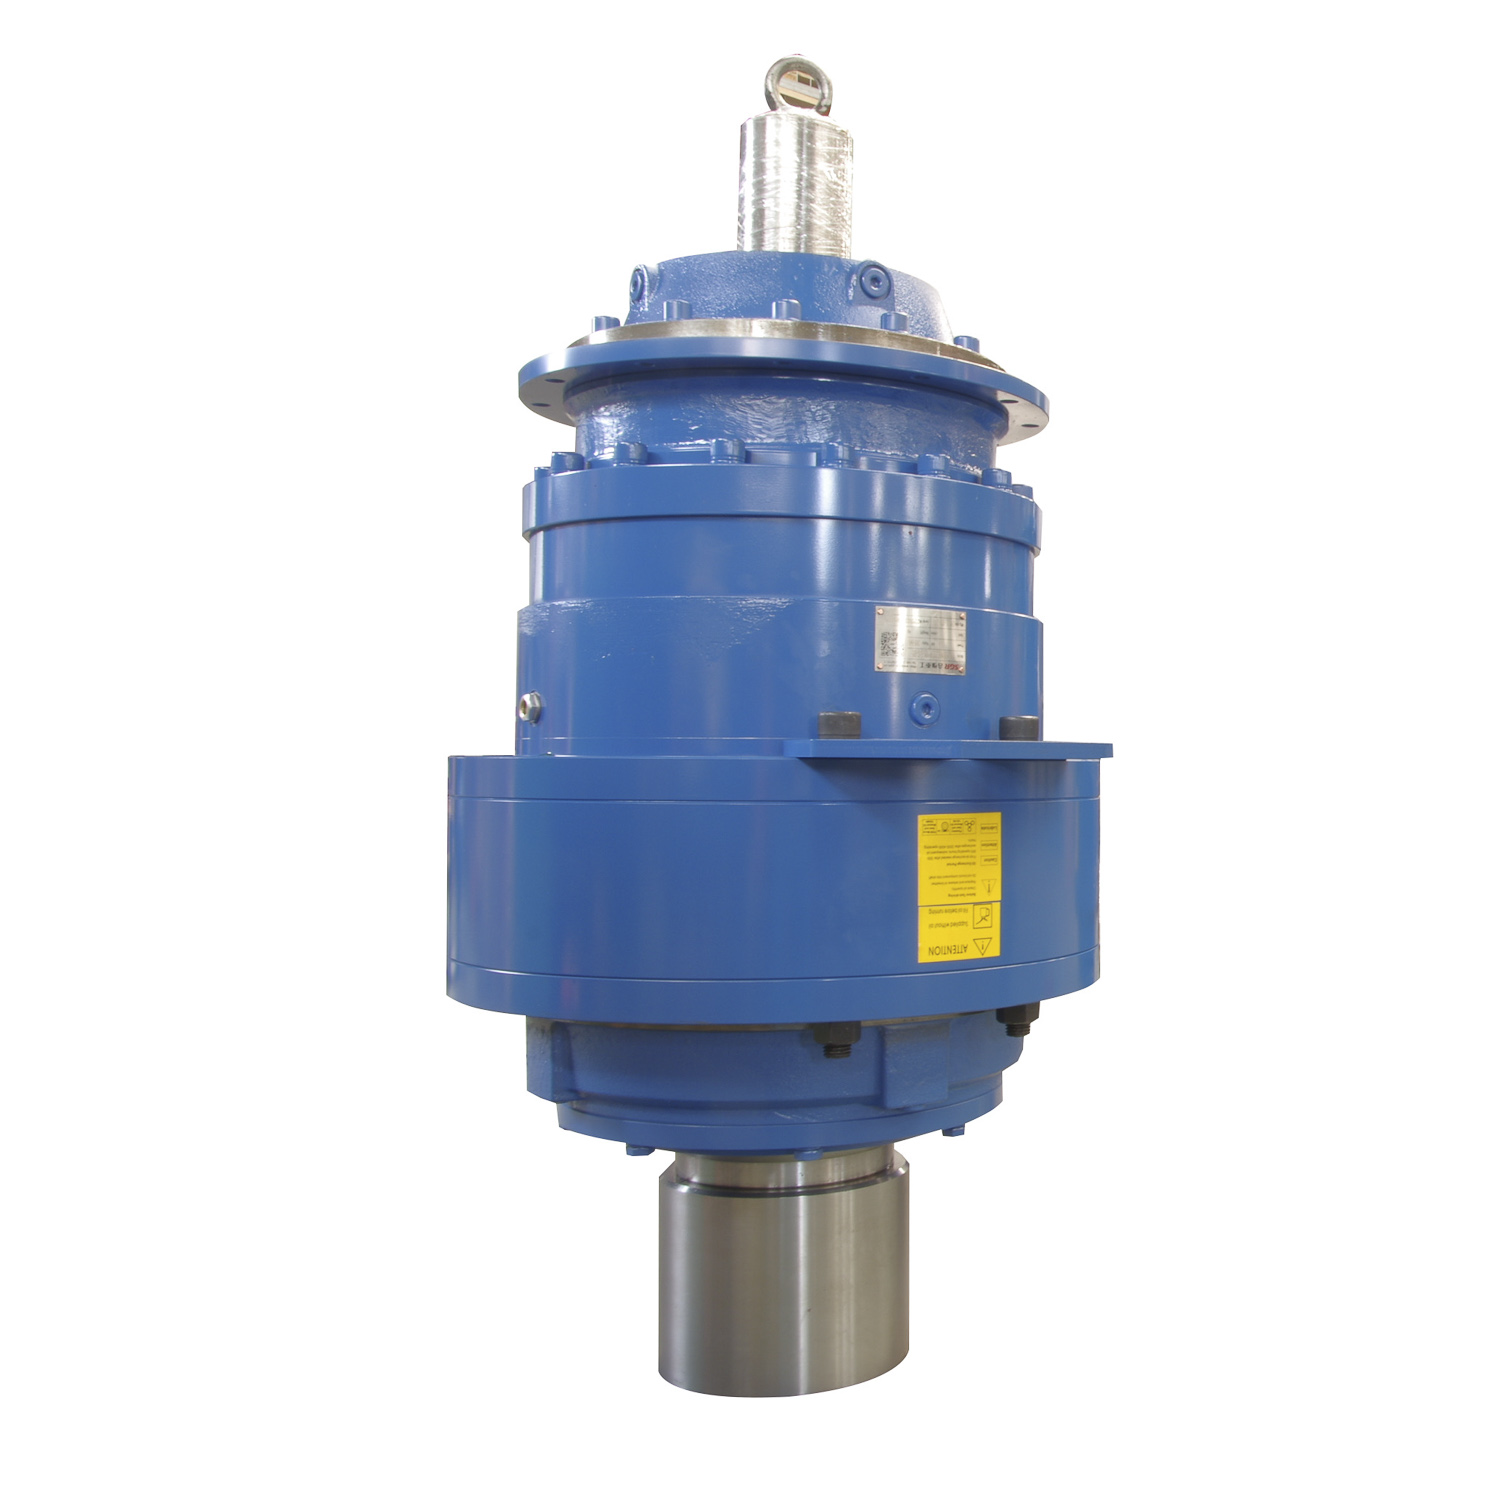 高トルクメーカーとのカスタム遊星歯車減速機、会社 上海 SGR 重工業機械有限公司は、高トルク メーカー、OEM/ODM 遊星歯車レッドを備えた中国の遊星歯車減速機です。 製品を見る→
1 つのステージでの方向変更または非常に高い比率の場合、二重包囲ウォーム ギアボックスが、遊星ステージを疲労させる衝撃荷重を吸収します。の SGR二重包囲ウォーム減速機 は、コンパクトな直角レイアウトにおけるこのアーキテクチャの基準点です。
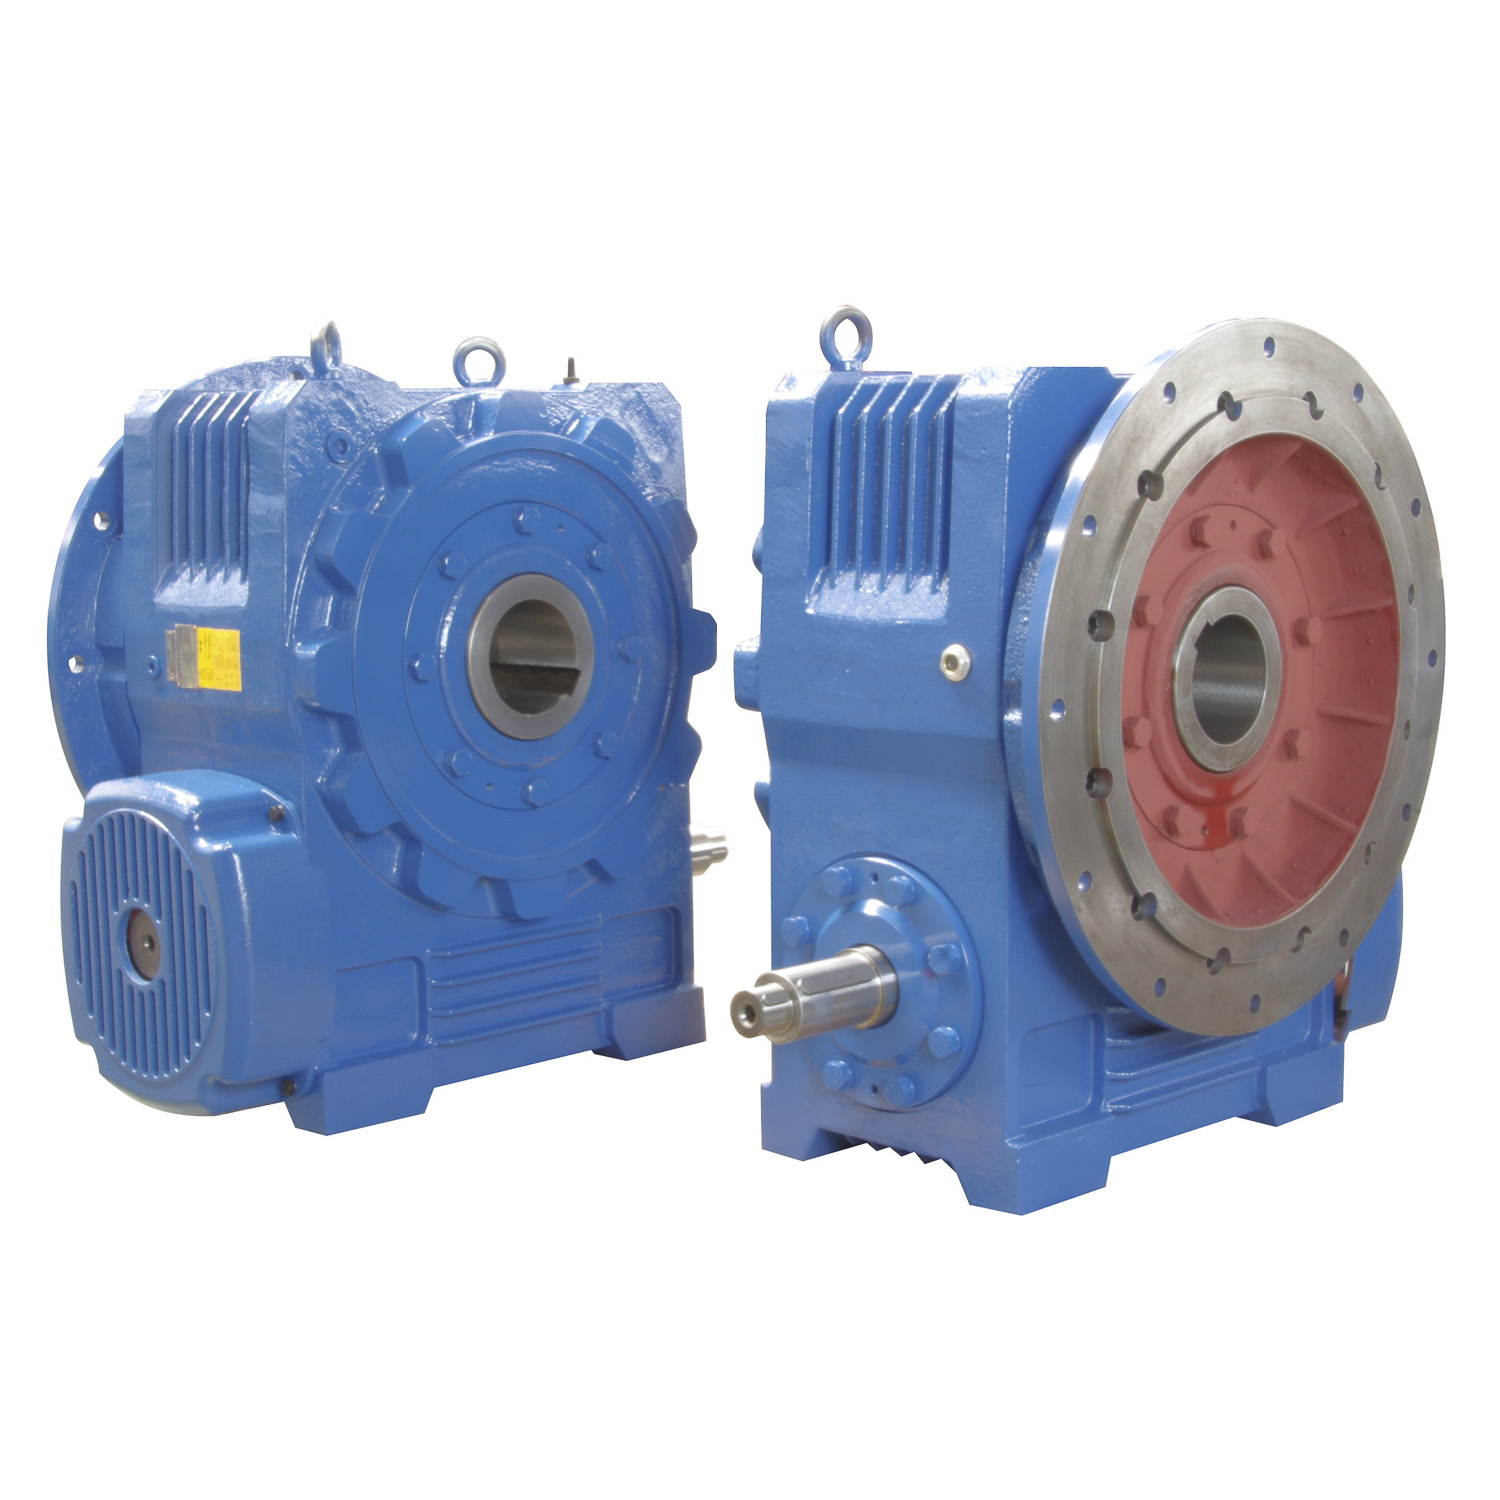 カスタム二重包み込みウォームギアボックス減速機メーカー、会社 上海 SGR 重工業機械有限公司は、中国の二重包囲ウォーム ギアボックス減速機メーカー、OEM/ODM 二重包囲減速機です。 製品を見る→
比率の要求が 1 つの原理で効率的に実現できる比率を超える場合、結合設計により遊星ステージとトロイダル ウォーム最終ステージが結合されます。の SGR 遊星ウォーム減速機とトロイダルウォーム減速機を組み合わせた 1 つのハウジング内で方向を変えるだけで、非常に大きな比率が得られます。
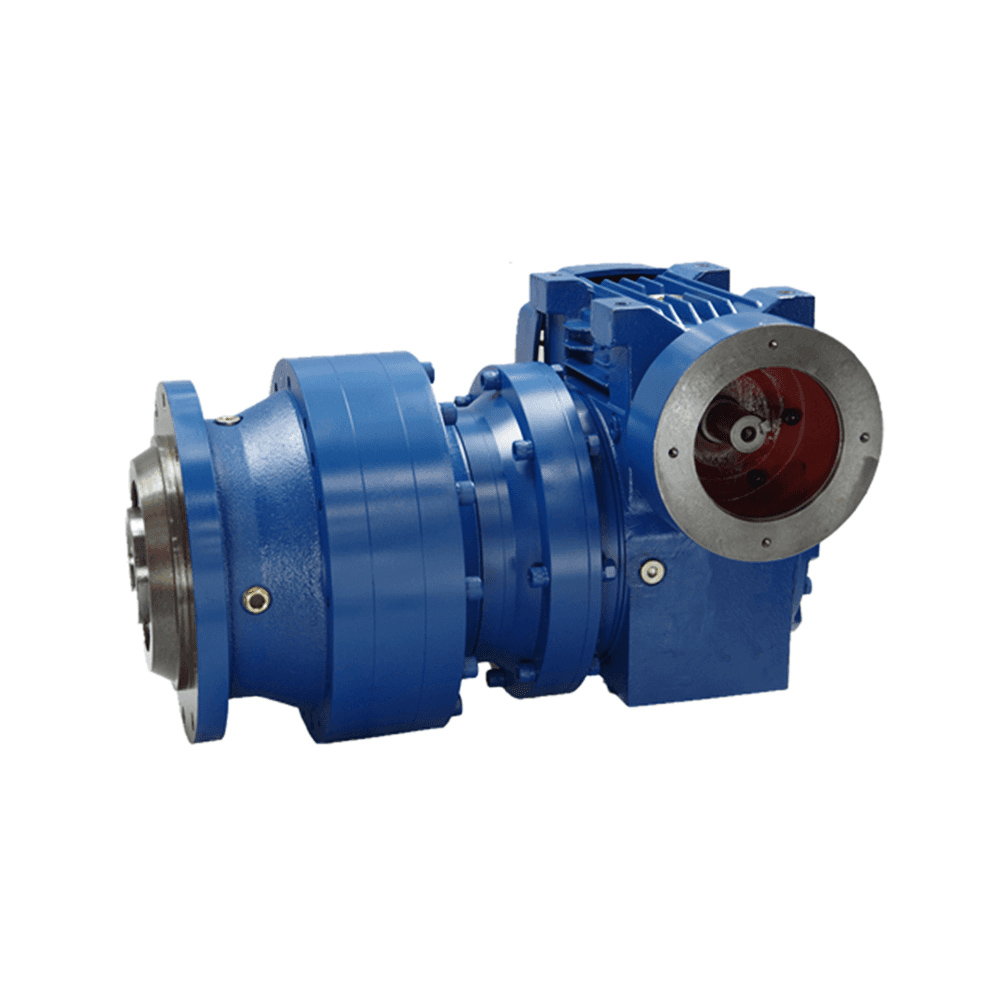 SGR の革新的なギアボックスおよびギア減速機メーカー 革新的なギアボックス メーカー SGR は、さまざまなタイプのギアボックスを提供できます。コンパクト、モジュラー、スタンド... 製品を見る→
ギアボックス構造による典型的な全負荷効率、一段減速
通常、オートメーション ドライブは年間 6,000 ~ 8,000 時間稼働するため、効率が 5 ポイント異なると、マシン エンクロージャ内のエネルギー コストと熱負荷の両方が変化します。モーター統合ビルドの場合、入力フランジとフィードバックの取り付けは、遊星ウォーム ギアのモジュラー設計とモーターの統合に関するこのガイドで説明されているパターンに従います。
カスタム オートメーション ギアボックスのサプライヤーの資格は、精密測定機器、全負荷効率と温度テスト、カタログ アダプターを提供する代わりにインターフェイスを再設計できるエンジニアなど、測定可能な能力によって決まります。
サプライヤー候補に機器リスト、テスト装置の容量、サンプルレポートを問い合わせてください。カタログ内の製品シリーズの数よりも、同等のカスタム ユニットから測定されたバックラッシュ、温度上昇、騒音データの方が重要です。中国のカスタム ギアボックス メーカーが提供できるものの概要は、SGR が図面からテスト スタンドまでのフル チェーンをどのように組織しているかを示しています。
規律あるカスタム ギアボックス プロジェクトは、負荷プロファイルから検証済みのプロトタイプまで 5 段階で移行しますが、そのいずれかをスキップすることが現場での失敗の最も一般的な原因です。
受入検査に使用されるのと同じ形式で検証レポートを要求します。効率、バックラッシュ、熱の結果が合意された目標と一致すると、予測可能なパフォーマンスでシリーズ バッチをリリースできます。
オートメーション機器用のカスタム ギアボックスは、定義されたモーター インターフェイス、取り付けエンベロープ、トルク プロファイル、バックラッシュ制限を中心に設計された減速機で、ハウジングとギアは 1 台の機械または 1 台の機械ファミリー向けに寸法設定されています。
標準的な自動化義務は通常 15 ~ 30 分角を受け入れます。精密位置決め軸には 3 ~ 7 分角が必要で、インデックスまたは検査機には予圧を加えた状態で 1 ~ 3 分角が必要な場合があります。バックラッシは出力負荷方向、使用温度と併せてご指定ください。
はい。ギアボックスの設計者は、モーターのフランジ パターン、シャフトの直径、キーまたはスプラインの形状、トルクと速度の曲線から開始し、次にそのインターフェイス周りの入力セクションを設計します。フランジがハウジングに直接設計されている場合、アダプター プレートは必要ありません。
一般的なプロジェクトは、プロトタイプの設計とサンプル加工に 6 ~ 10 週間かかり、その後、全負荷の検証と生産計画が続きます。測定レポートとテストデータは、量産開始前に納品されます。
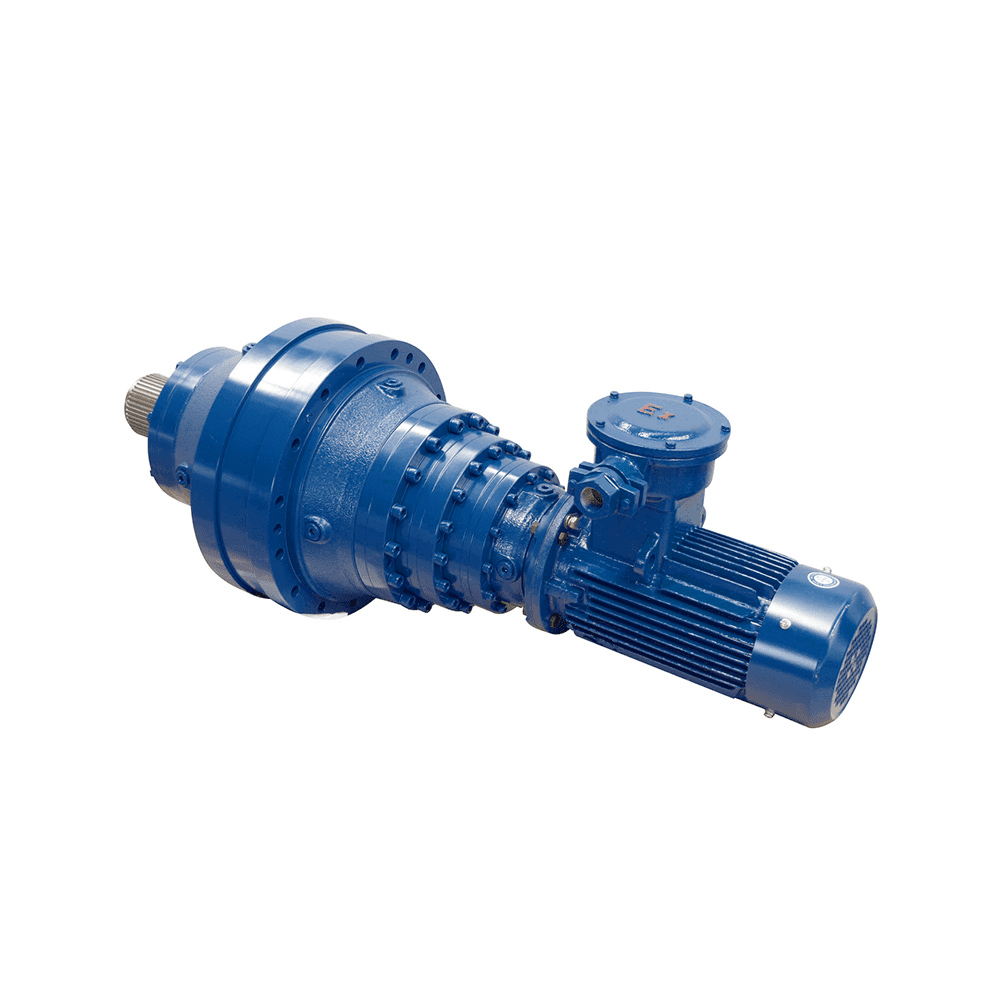
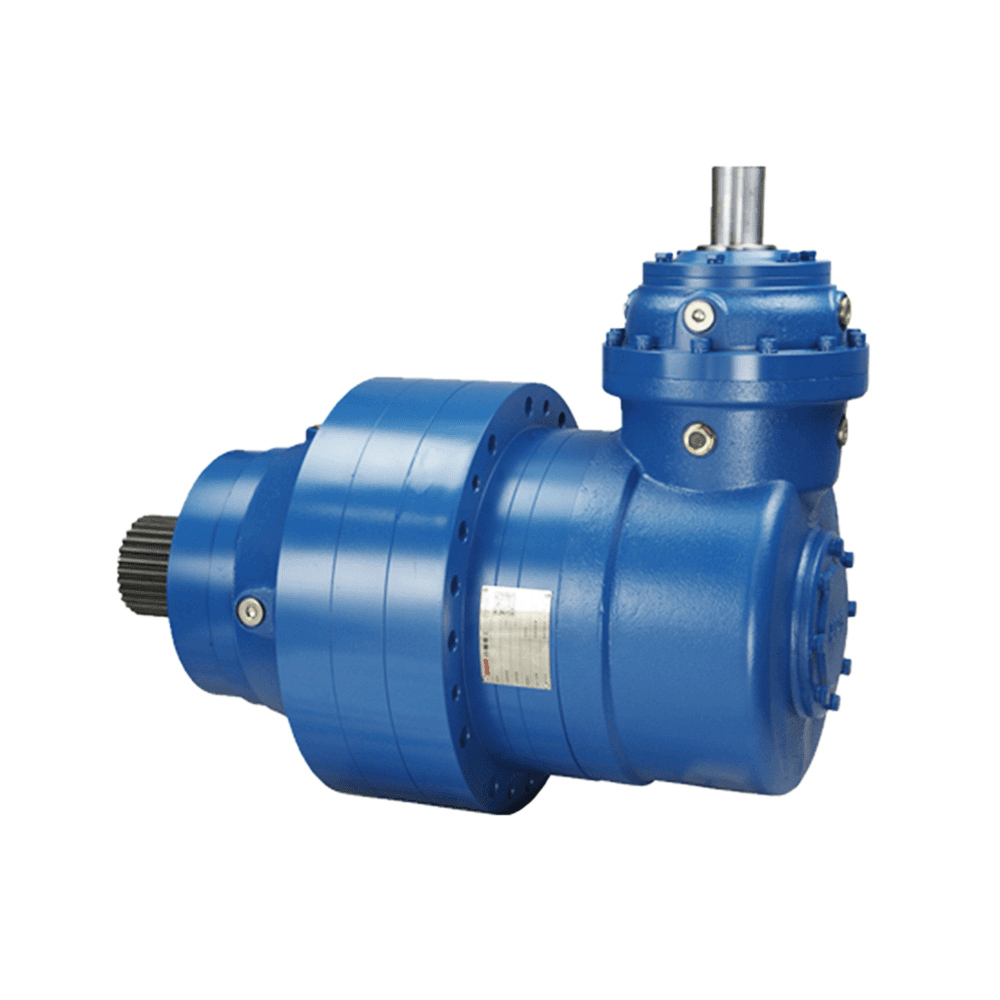
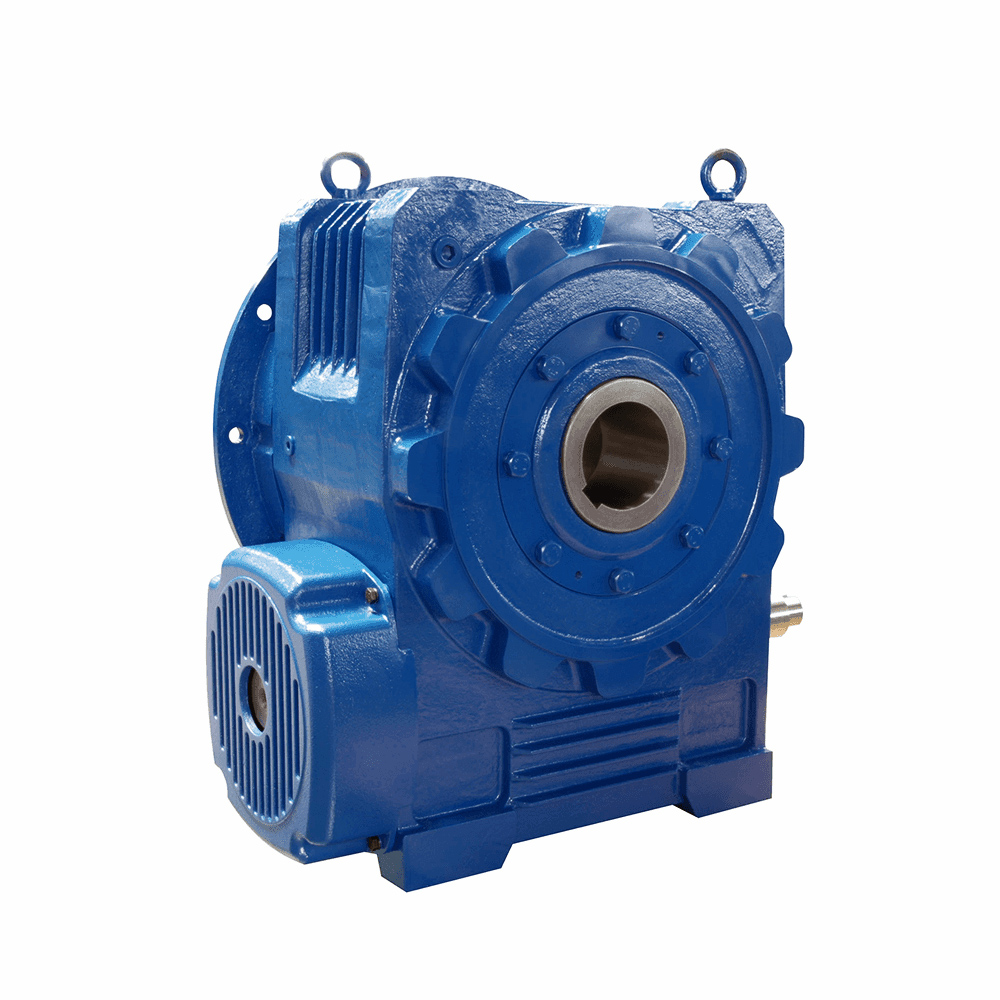
中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください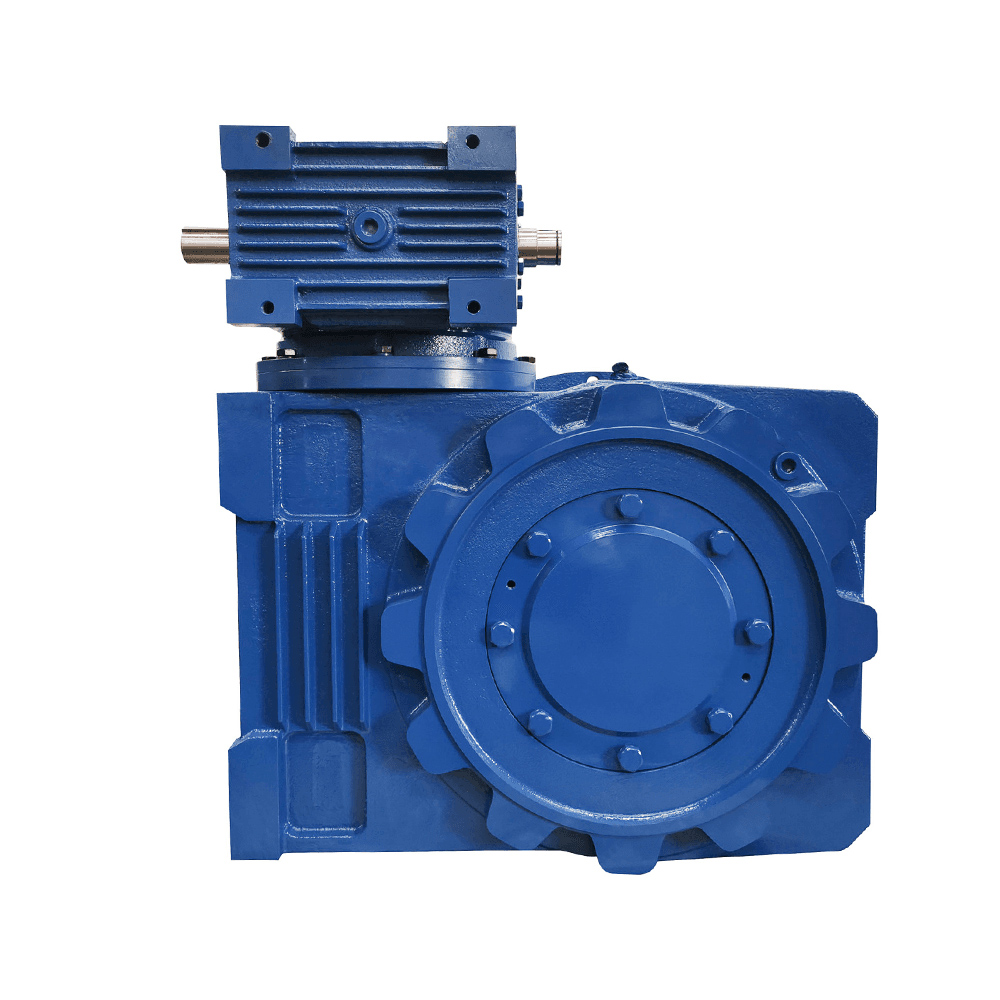
中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください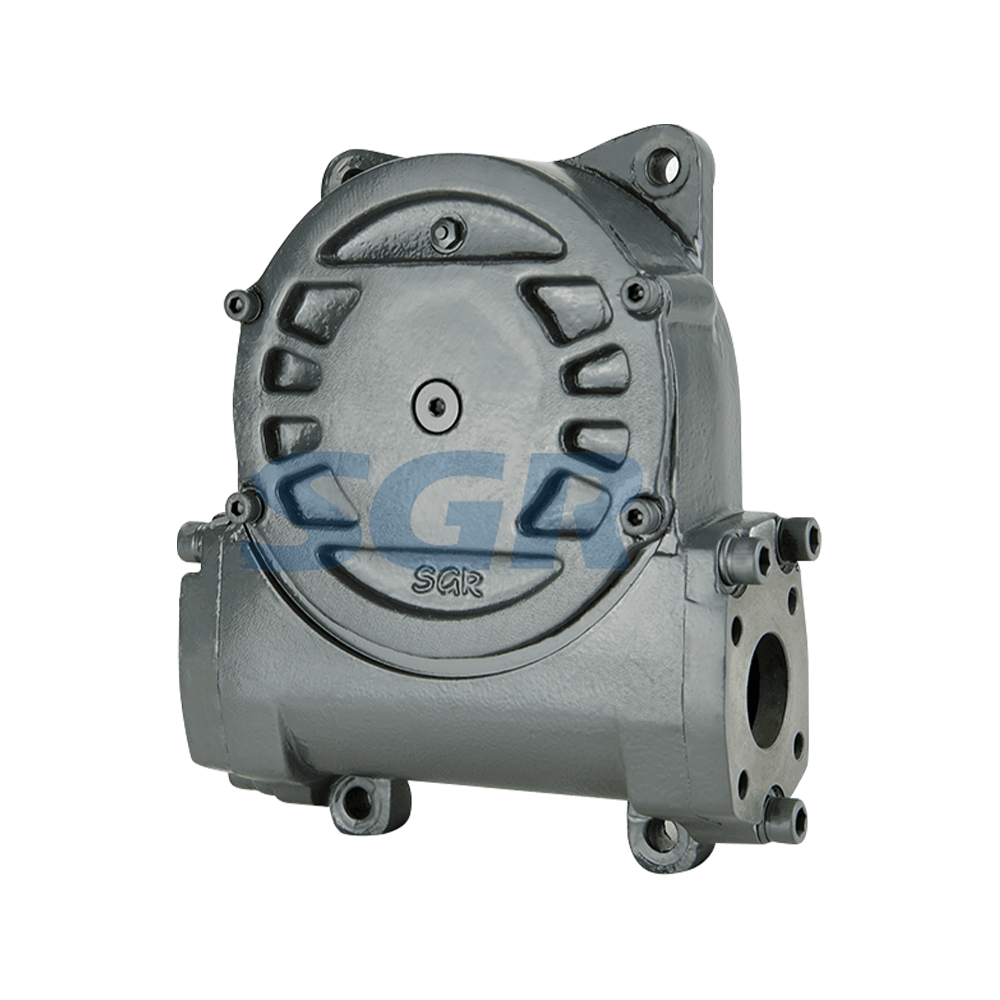
さまざまな速度比を選択できます。標準の油圧モーター界面、出力シャフトの歯が統合されています。 箱材料は延性鋳鉄で、ワーム材料は20crmnti炭水化物で、歯の表面の硬度はHRC58〜62に...
詳細を参照してください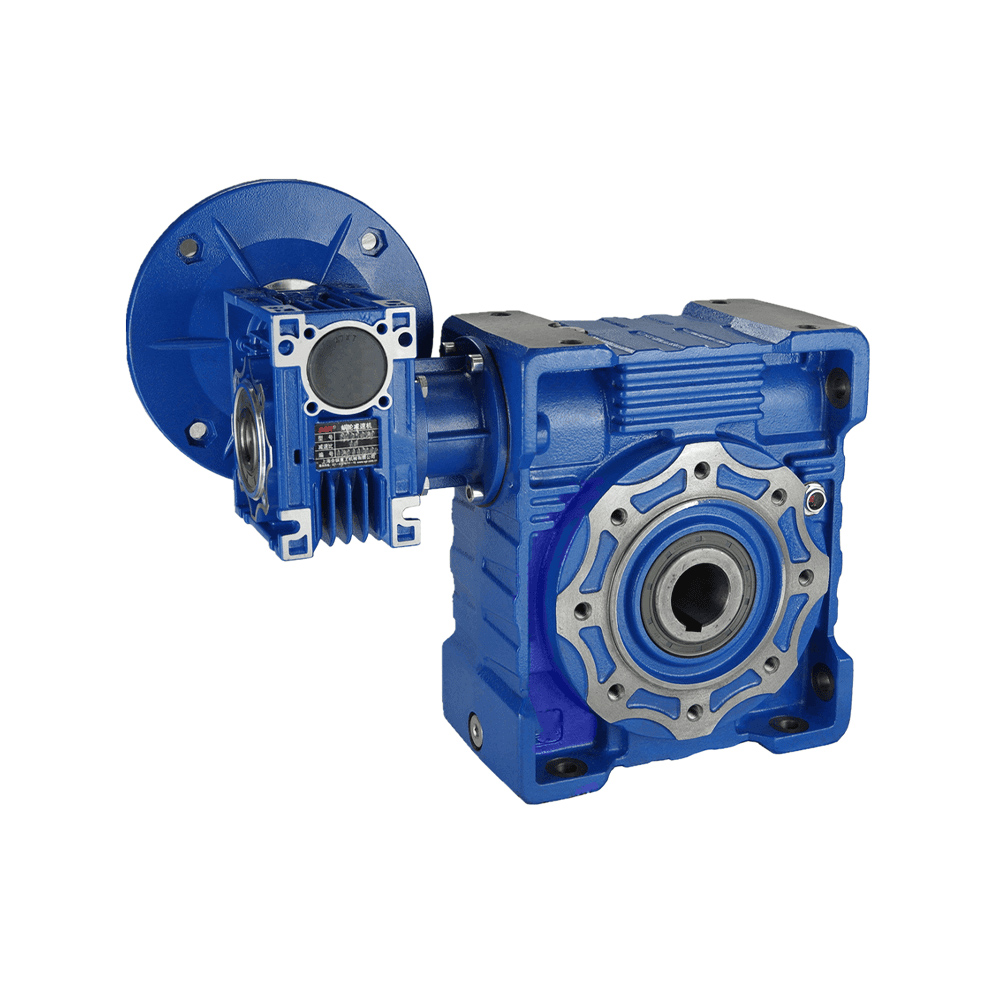
ギアボックスは、標準化と優れたシーリングで設計されており、マルチアングルインストールに適応できます。この設計は、一般的な機器のスペースレイアウトを最大化します。ワーム材料は20crmntiであり...
詳細を参照してください
惑星ギアトランスミッションの高効率と、ワームギアリデューサーの大きな速度比のセルフロック機能を組み合わせることで、この設計は特別な産業用具に適しています。それは、ロードする必要がある機器の重量ま...
詳細を参照してください
SGRは、1996年以来、ISO 9001認定のDNV認定業界ギアボックスメーカーです。世界中のブランドにさまざまなギアリデューサーを供給しています。

