 グローバル
sgr ' s n シリーズ高トルク同軸惑星ギアボックス ...
詳細を参照してください
ミキサー メーカーは、出力トルク 12,000Nm、出力速度 43 rpm、タイトなエンベロープ内の垂直フランジ マウントというカタログ減速機では満たすことができない仕様で SGR にアプローチしました。最終的に受け入れテストに合格したドライブは、寸法が変更された標準的なギアボックスではありませんでした。これは、あらゆるカスタム ギアボックスに適用されるのと同じ規律あるプロセスを使用して、デューティ プロファイルから外側に向けて設計されました。
カスタム ギアボックスは、トレーサビリティという基本的な点で、改造された標準減速機とは異なります。歯の形状、材料グレード、熱処理サイクル、機械加工公差、および試験手順はすべて、書面化された動作仕様書に基づいています。何も想定されていません。この記事では、最初の設計計算から最終的な負荷テストまで、そのプロセスが実際にどのように機能するかについて説明します。
カスタム ギアボックス プロジェクトは、CAD 作業ではなくデータ収集から始まります。メーカーは、入力速度とモーター出力、必要な出力速度または減速比、定格トルクとピークトルク、デューティサイクル、取り付け方向、周囲条件、騒音制限、および予想される耐用年数を必要とします。慎重なエンジニアは銘板の評価以上のことを求めます。機械が始動時または後進時に衝撃荷重を加える場合、ギアボックスは衝撃荷重を吸収する必要があります。 1 日 24 時間稼働する場合、熱定格が制約になります。以下の表は、最小限の設計入力とそれぞれが与える影響を示しています。
| 設計入力 | それが何を決定するのか | 値の例 |
|---|---|---|
| 定格出力トルク | ギアモジュール、歯幅、ベアリングサイズ | 12,000 Nm |
| 入力速度とモーター出力 | ピッチライン速度、潤滑方法 | 1,450rpm、55kW |
| ピーク荷重と衝撃荷重 | サービスファクタ、硬化深さ、歯元設計 | 始動時定格トルクの2倍 |
| デューティサイクル | 熱容量、冷却システム | 24時間/日、連続 |
| 取付方向 | 軸受配置、オイル流路 | 垂直、フランジ出力 |
| 周囲温度 | シールの種類、潤滑剤のグレード | 最高45℃ |
入力するたびにデザインが変わります。定格トルクの 3 倍のピーク荷重では、歯元応力とベアリング寿命の計算をより高い値で繰り返す必要があります。垂直方向に取り付けると、オイルが上部ベアリングに到達する方法と、別個の潤滑システムが必要かどうかが変わります。周囲温度が 45 °C の場合は、より大きな筐体または冷却ファンが必要になる場合があります。これらのパラメータが欠落している場合、エンジニアは仮定を立てるか、見積もりを拒否します。どちらも推測するよりは良いでしょう。
負荷プロファイルが合意されると、エンジニアはギア配置を選択します。決定は、減速比、トルク密度、利用可能なスペース、出力軸の方向によって異なります。 3 つのアーキテクチャでほとんどのカスタム作業をカバーします。
遊星ギアボックスは、同軸のコンパクトなパッケージで高トルクを提供します。荷重は複数の遊星歯車で分担されるため、各歯にかかる応力は同等の平行軸設計よりも少なくなります。低速で持続的な高トルクが要求されるアプリケーションでは、多くの場合、 高トルク遊星ギアボックス 硬化および研磨されたギアと、ピーク荷重に合わせたサイズのハウジングを備えています。
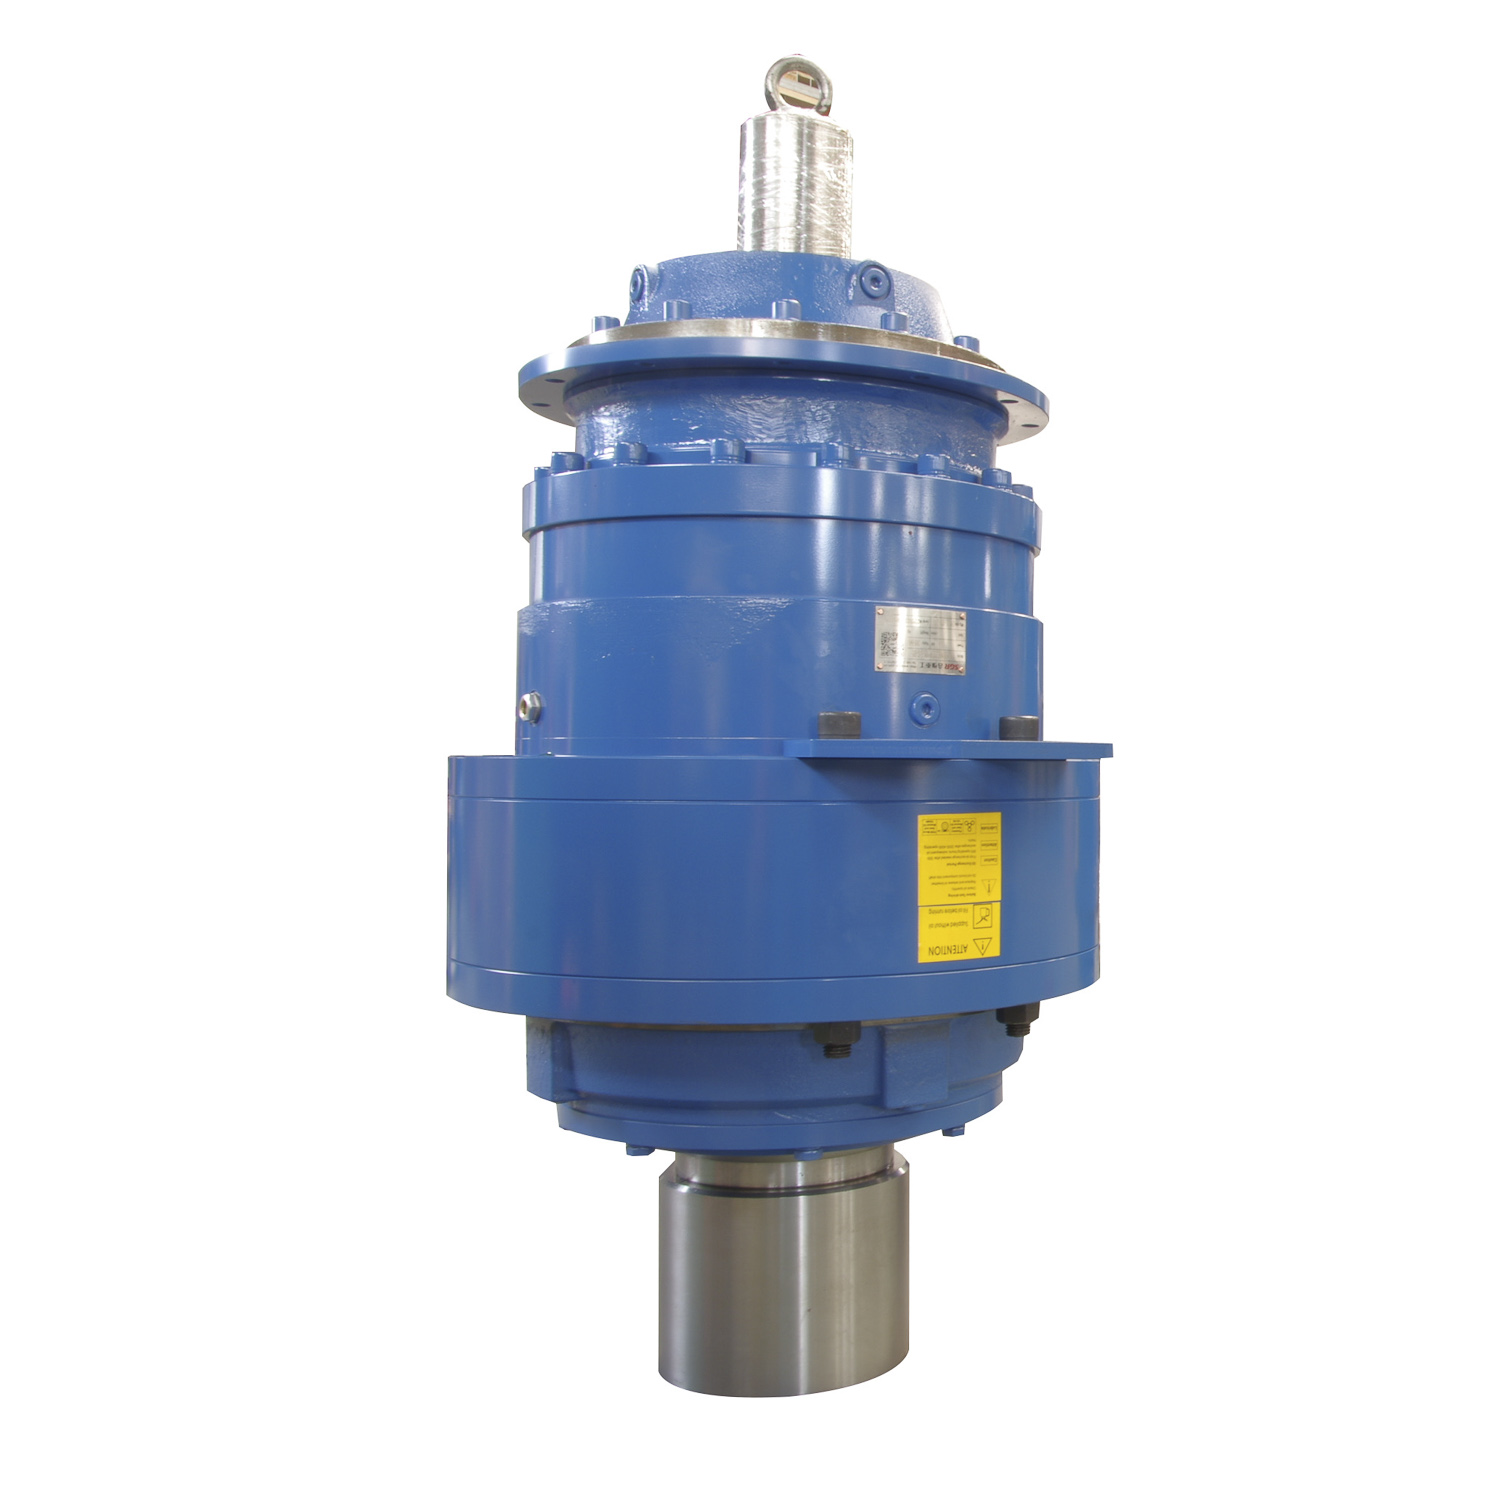 高トルクメーカーとのカスタム遊星歯車減速機、会社 上海 SGR 重工業機械有限公司は、高トルク メーカー、OEM/ODM 遊星歯車レッドを備えた中国の遊星歯車減速機です。 製品を見る→
出力シャフトがモーター軸から 90 度回転する必要があり、負荷に衝撃や振動が含まれる場合は、二重包みウォーム ギアボックスが通常選択されます。凹状のウォーム表面がウォームホイールを包み込み、円筒形のウォームよりも大きな接触面積を生み出します。ミキサーサービスでは、撹拌ブレードが変化する流体抵抗に対応するため、 ミキサー用途向けの二重包みウォームギアボックス ドライブをコンパクトに保ちながら、これらの変動を吸収します。
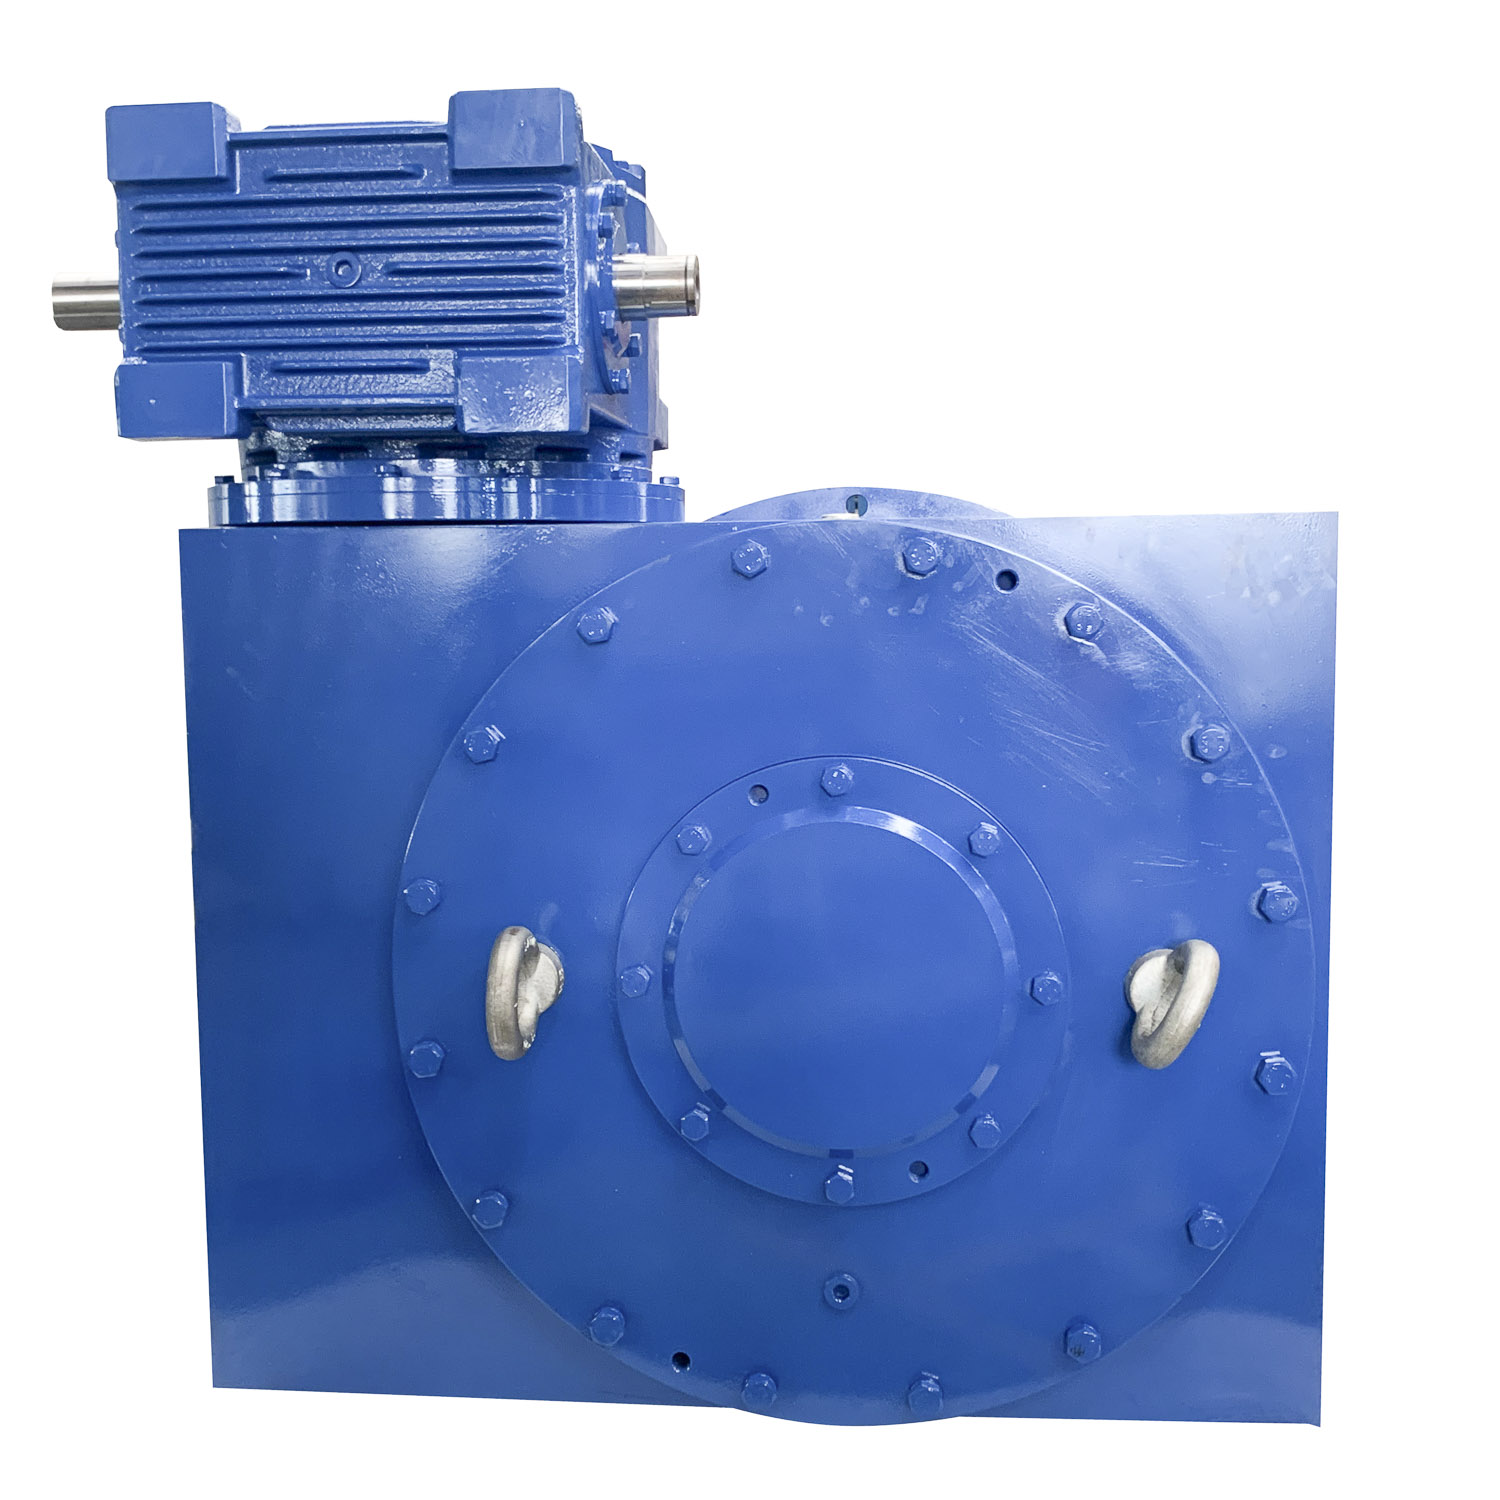 ミキサーメーカー、Compa 向けのカスタム二重包み込みウォーム ギアボックスの用途 上海 SGR 重工業機械有限公司は、ミキサー メーカー、OEM/ODM ダブル エンベロープ ウォーム ギアボックスの中国アプリケーションです。 製品を見る→
1 つのステージの実用範囲を超える比率の場合、または大きな比率と直角出力の両方が必要な場合、エンジニアは遊星ステージとトロイダル ウォーム ステージを 1 つのハウジング内で組み合わせます。プラネタリーステージは比率を提供します。ウォームステージは出力軸の方向を変更します。
詳細なステージ計算により、歯数、モジュール、ねじれ角、中心距離、歯幅、バックラッシ範囲が決定されます。負荷容量は、ISO 6336 や AGMA 2001 などの評価方法を使用して、デューティ サイクルと衝撃荷重に適用されるサービスファクターを使用して、歯の曲げと表面の耐久性をチェックします。このステップでは、選択したアーキテクチャが必要な寿命 (産業用機器の場合は通常 20,000 ~ 50,000 時間) を限界を超えることなく満たせるかどうかを判断します。
歯車の性能は、形状だけでなく冶金学によっても決まります。遊星歯車や円筒歯車は通常、肌焼き合金鋼で作られています。ブランクは浸炭深さ約 0.8 ~ 1.2 mm まで浸炭され、側面が 58 ~ 62 HRC に焼入れされ、最終形状に研削されます。ハードケースは耐摩耗性を提供します。強靱な芯が曲げ強度を与えます。これらの手順のいずれかを省略したり、不適切に制御すると、早期の孔食や歯の破損につながります。
二重包みウォームギアボックスは、異なる材料ペアを使用します。ウォームは表面硬化され研磨され、ウォームホイールは青銅合金から機械加工されます。ブロンズは、ワームドライブ特有の滑り接触に耐え、ワームを損傷することなく小さな粒子を埋め込みます。カスタム作業では、購入者が指定されたグレードと処理が実際に使用されたことを確認できるように、材料証明書と熱処理記録をギアボックスと一緒に提供する必要があります。
カスタムギアボックスの製造は、一般的な機械加工と特殊なギアの製造を組み合わせたものです。ハウジングは CNC 機械でフライス加工され、穴あけされます。歯車のブランクを回転させ、ホブ加工または成形によって歯を削ります。熱処理後、精密歯車はCNC歯車研削盤で輪郭研削され、硬化による歪みを修正します。切断から研削、最終検査に至るまでの完全なシーケンスについては、以前の記事で説明しています。 ギアボックス製造の秘密 .
公差により、カスタム ギアボックスと汎用減速機が分離されます。標準的な工業用ギアは、多くの場合、DIN 品質 7 または 8 で製造されます。カスタム低騒音ギアボックスは、通常、DIN 品質 5 以上に研削され、ピッチとプロファイル偏差の制限が厳しくなります。ハウジングのボア位置は数ミクロン以内に保たれます。これは、アライメントのずれがベアリングの寿命を直接的に低下させ、騒音を増加させるためです。
二重包絡ウォームのトロイダル表面には専用の研削プロセスが必要です。従来の歯車研削盤では、そのような湾曲したプロファイルを作成することはできません。この作業を行う機械は、製造される部品と同じくらい正確でなければなりません。 SGRは、トロイダルウォームプロファイル用の4軸リンク複合輪郭研削盤を開発し、専用のウォームアンドホブ測定器を使用して結果を確認します。カスタム ツールとカスタム検査を組み合わせることで、再現可能な二重包囲ワームの生産が可能になります。
組み立てでは、設計意図と機械加工された部品が一致します。ベアリングには指定された範囲で予圧がかけられ、バックラッシュは合意された値に設定され、歯の接触パターンがチェックされます。シールと潤滑経路は取り付け方向に従って検証されます。お客様がギヤードモーター構成を指定した場合、 ギアモーター用遊星ギアボックス 、モータのフランジと入力ボアは図面に対して測定されているため、現場で修正することなくモータが適合します。
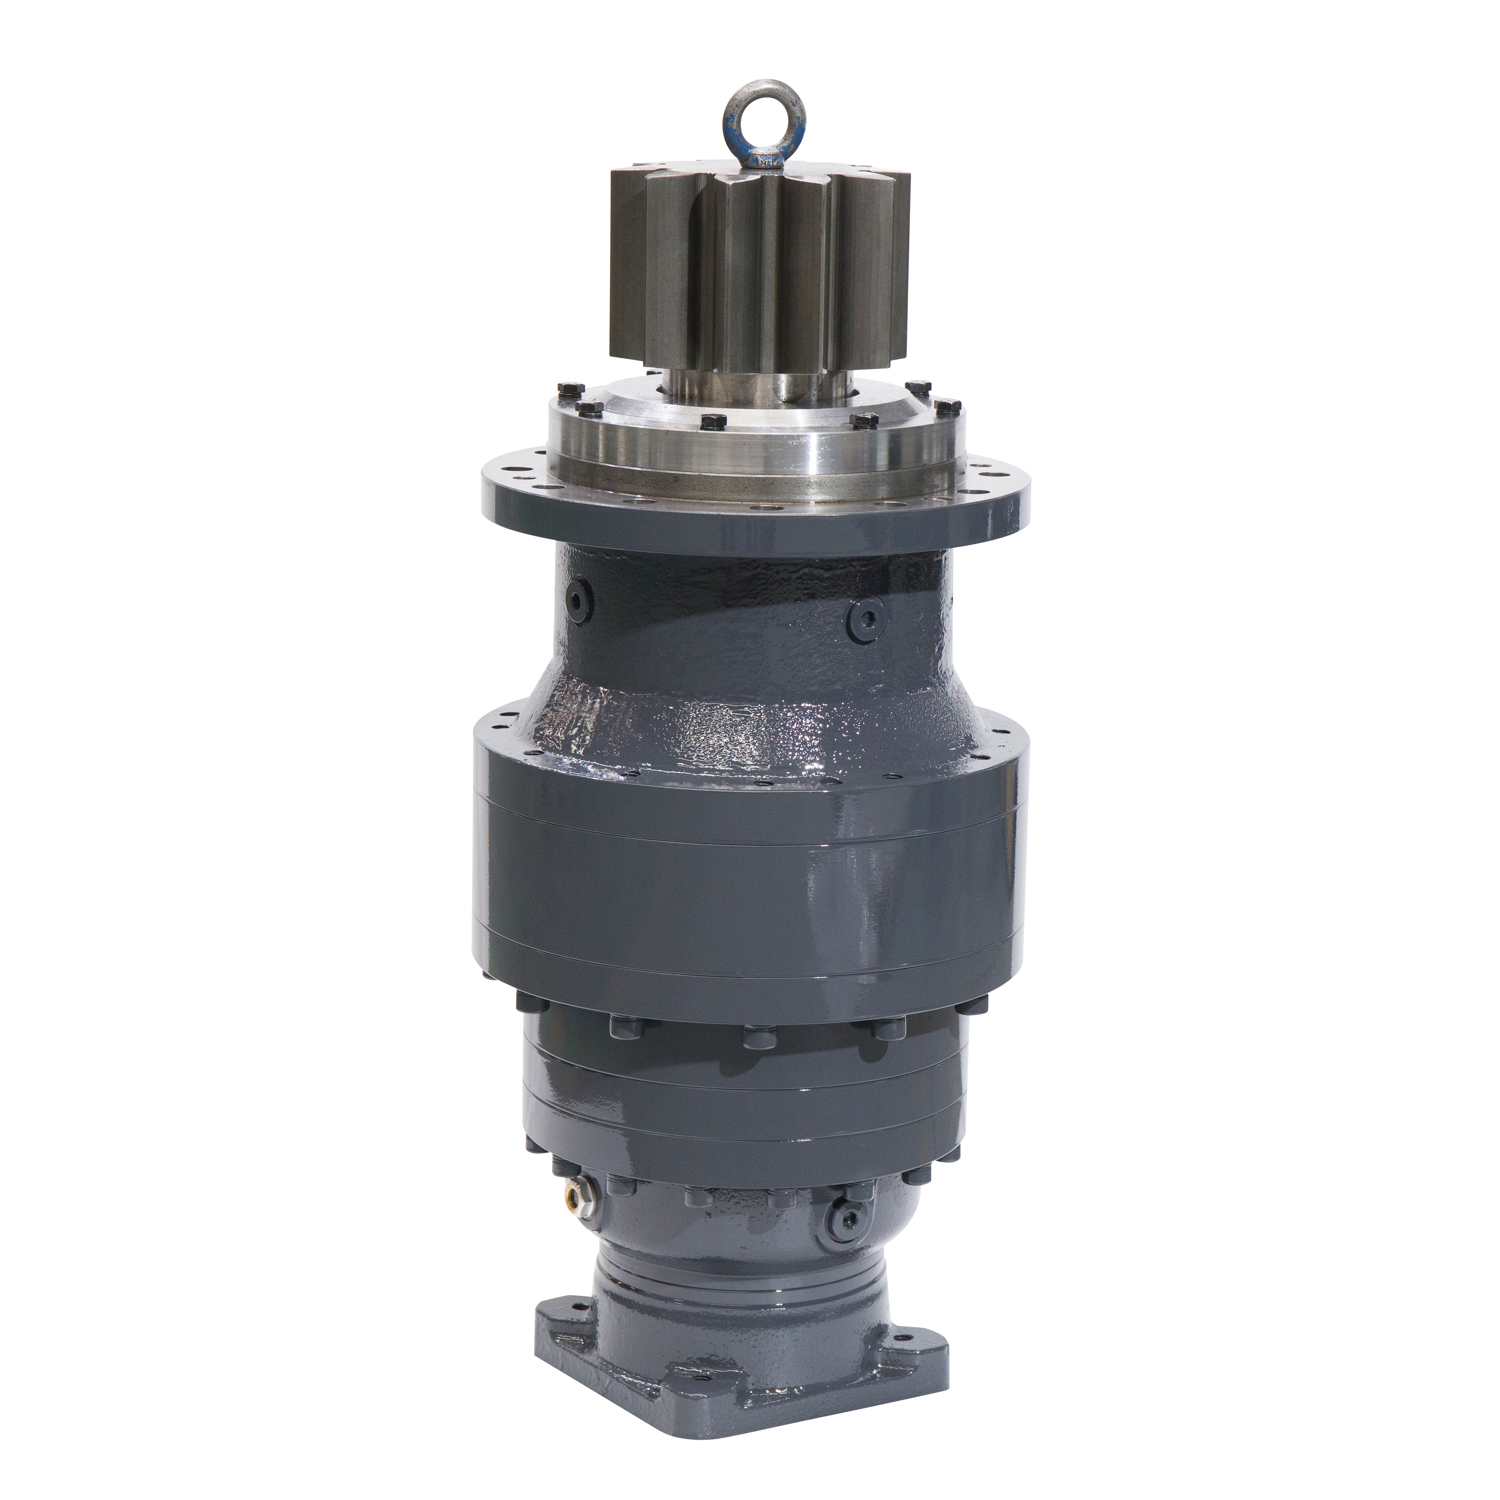 ギアモーターメーカー向けのカスタム遊星ギアボックス、会社 上海 SGR 重工業機械有限公司は、中国のギア モーター メーカー用遊星ギアボックス、OEM/ODM ギア モーター用遊星ギアボックスです。 製品を見る→
組み立て後、ギアボックスはテストベンチで動作します。評判の良いメーカーは、負荷をかけた状態で次のことを測定します。
測定機器は、ギアボックスの検査とそれを証明するかの違いです。座標測定機はハウジングとギアの形状を検証します。ギアボックスの出力と効率のテスト システムは、負荷がかかった状態で組み立てられたユニットを検証します。バックツーバックのテスト リグでは、ユニットを両方向に実行できます。規制された業界の場合、チェーン全体で認証が必要になる場合があります。 SGR は、材料と試験手順の文書化を義務付ける、減速機に関するロシア海運登録局の要件に合格しています。この主題の実際的な側面については、次のガイドで説明されています。 プロジェクトに適したギアボックスを選択する方法 .
カスタム ギアボックスには長い耐用年数が約束されているため、メーカーの能力はギアの設計と同様の精査に値します。有能なサプライヤーと再販業者や軽組み立て工場を区別する 4 つのチェックがあります。
まず、エンジニアリングの深さです。見積もりの前に職務プロファイルを尋ねる設計チームを探してください。 ISO 6336 の計算への参照や歯の接触分析について積極的に議論することは、セールスシートではなくエンジニアリングがプロジェクトを主導していることを示しています。
2つ目は自社内での製造です。歯車の切断と研削は、床に CNC 工作機械と歯車研削盤を備えたサプライヤー自身の工場で行う必要があります。すべての加工ステップを外部委託するメーカーは、公差や納期を制御できません。
第三に、検査とテストです。工場は測定器とテストシステムを所有する必要があります。測定を外部に委託すると、品質を向上させるフィードバックループが切れてしまいます。
4つ目は、アプリケーションの経験です。同様の機械への参考設置や、それらのプロジェクトから得られた文書化された教訓を求めてください。あ カスタムギアボックスサプライヤー 10 年にわたるデザインと製造の経験があれば、ためらうことなく重要な詳細を指定できます。
カスタムギアボックスのプロセスは謎ではありませんが、ショートカットは容赦ありません。 負荷プロファイルを正直に定義し、計算を検証し、材料と熱処理を制御し、ギアを測定し、組み立てられたユニットに負荷をかけてテストします。 5 つのステップすべてを真剣に実行すると、カスタム ギアボックスは、駆動するマシンの中で最も信頼性の高い部品の 1 つになります。


中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください
中心距離:100〜710 mm 速度比:I≥10。設計モジュール化、仕様のシリアル化、生産の専門化。 出力トルク範囲:T2≤160,000N.M. リン...
詳細を参照してください
さまざまな速度比を選択できます。標準の油圧モーター界面、出力シャフトの歯が統合されています。 箱材料は延性鋳鉄で、ワーム材料は20crmnti炭水化物で、歯の表面の硬度はHRC58〜62に...
詳細を参照してください
ギアボックスは、標準化と優れたシーリングで設計されており、マルチアングルインストールに適応できます。この設計は、一般的な機器のスペースレイアウトを最大化します。ワーム材料は20crmntiであり...
詳細を参照してください
惑星ギアトランスミッションの高効率と、ワームギアリデューサーの大きな速度比のセルフロック機能を組み合わせることで、この設計は特別な産業用具に適しています。それは、ロードする必要がある機器の重量ま...
詳細を参照してください
SGRは、1996年以来、ISO 9001認定のDNV認定業界ギアボックスメーカーです。世界中のブランドにさまざまなギアリデューサーを供給しています。

